 English
 русский
 Español
 عربى
يعد لحام الفولاذ المقاوم للصدأ بالفولاذ الكربوني مهمة ربط شائعة ولكنها تتطلب فنيًا. الطريق الموثوق به واضح ومباشر: حدد حشو الأوستنيتي المفرط السبائك مثل ER309L، واستخدم إجراء إدخال الحرارة المنخفضة، ومنع تلوث الحديد من جانب الفولاذ الكربوني. ومن الناحية العملية، تعمل هذه القرارات الثلاثة على التخلص من معظم حالات التشقق والصلابة المفرطة وحالات فشل التآكل المبكرة.
على الرغم من الصعوبة الملحوظة، تظهر وصلات معدنية مختلفة بين الفولاذ المقاوم للصدأ والفولاذ الكربوني في المصانع الكيماوية، وخطوط الأغذية، وأنظمة معالجة المياه، وأعمال الفولاذ الإنشائية. المفتاح هو عدم التفكير في الأمر على أنه لحام مادتين متشابهتين؛ إنها عملية خاضعة للتحكم لإدارة صناعة السبائك والتخفيف.
لماذا يختلف اللحام بالفولاذ المقاوم للصدأ عن الفولاذ الكربوني؟
المشكلة الأساسية هي أن الفولاذ الكربوني والفولاذ المقاوم للصدأ يختلفان في الكيمياء والتمدد الحراري والاستجابة الميكانيكية. يهاجر الكربون من الفولاذ الكربوني إلى منطقة اللحام أثناء التسخين، مما قد يؤدي إلى إنشاء شريط مارتنسيت صلب وهش عند خط الدمج وطبقة منزوعة الكربنة على جانب الفولاذ الكربوني. كما يتمدد الفولاذ الأوستنيتي المقاوم للصدأ بنسبة 50% أكثر من الفولاذ الكربوني، وبالتالي فإن المفصل يطور إجهادًا متبقيًا كبيرًا بعد التبريد. وفي الوقت نفسه، يؤدي التخفيف من المعدن الأساسي للفولاذ الكربوني إلى تقليل محتوى الكروم والنيكل في رواسب اللحام. إذا لم يكن معدن الحشو مخلوطًا بشكل زائد، فقد يكون اللحام النهائي ذا مقاومة ضعيفة للتآكل أو صلابة منخفضة.
- تسبب هجرة الكربون صلابة موضعية وهشاشة.
- يزيد عدم تطابق التمدد الحراري من الضغط المتبقي وخطر التشويه.
- يؤدي تخفيف اللحام إلى تغيير كيمياء المعدن المترسب.
- يمكن أن يؤدي تلوث الحديد على الجانب المقاوم للصدأ إلى تكوين الصدأ لاحقًا.
اختيار المعدن المناسب للحشو
الإجابة المختصرة هي استخدام 309L أو 309Mo لمعظم وصلات الفولاذ المقاوم للصدأ إلى الكربون. توفر هذه السبيكة نسبة عالية من الكروم والنيكل كافية لتحمل التخفيف من الفولاذ الكربوني وتظل تترك بنية اللحام الأوستنيتي ذات مقاومة جيدة للتآكل. 308 لتر، المصمم لربط الفولاذ 304 بنفسه، لا يحتوي على احتياطيات إضافية من السبائك ولا يوصى به للمفاصل غير المتشابهة.
| حشو | أفضل استخدام ل | الخصائص الرئيسية | اعتبار مهم |
|---|---|---|---|
| 308L | ربط 304 غير القابل للصدأ لنفسه | تآكل عالي وتشطيب جمالي | عدم وجود ما يكفي من الكروم/النيكل للتخفيف العالي؛ يمكن أن تشكل مارتنسيت |
| 309 لتر / 309 مو | لحام الفولاذ المقاوم للصدأ إلى الفولاذ الكربوني | تحمل جيد للتخفيف؛ يقاوم الهياكل القابلة للتصلب | الخيار الأول لمعظم بيئات الخدمة |
| 316 لتر | الانضمام إلى 316 تطبيقًا مقاومًا للصدأ أو عالي التنقر | يضيف الموليبدينوم مقاومة التنقر | لا تزال غير مناسبة لتخفيف الكربون الصلب؛ استخدم 309Mo بدلاً من ذلك |
| 312 | مجموعات قوية متباينة وصعبة اللحام | نسبة عالية من الفريت، مقاومة للتشقق | قوة أعلى ولكن ليونة أقل؛ يتطلب مدخلات حرارة منخفضة |
| إرنيكر-3 | خدمة درجات الحرارة العالية والدراجات الحرارية | عدم تطابق التمدد الحراري المنخفض القائم على النيكل | تكلفة أعلى مقاومة ممتازة لتكسير التعب |
بالنسبة لدرجة الحرارة المرتفعة أو الخدمة شديدة التدوير، تعد معادن الحشو القائمة على النيكل مثل ERNiCr-3 خيارًا أفضل من 309L. يقاوم معدن اللحام الغني بالنيكل هجرة الكربون بشكل أفضل وله معامل تمدد أقرب إلى معامل الفولاذ الكربوني، مما يقلل من التعب الحراري. ومع ذلك، بالنسبة للتطبيقات العامة، يعتبر 309L هو الخيار الذي أثبت فعاليته من حيث التكلفة.
أفضل عمليات اللحام للوصلات المتباينة
GTAW هي أفضل عملية لأعمال الفولاذ المقاوم للصدأ إلى الكربون المهمة، ولكن GMAW وفكاو وSAW يمكنها جميعًا إنتاج لحامات مقبولة بالمعلمات الصحيحة. عوامل التحكم هي مدخلات الحرارة، غاز التدريع، وسرعة السفر.
- GTAW (TIG): الأفضل للأنابيب ذات الجدران الرقيقة والممرات الجذرية لأنها توفر تحكمًا دقيقًا في الحرارة وترسيبًا منخفضًا. استخدم قضيب حشو من ER309L ودرع الأرجون أو الأرجون هيليوم.
- GMAW (MIG): الأفضل للإنتاج متوسط السماكة. استخدم رذاذ النبض أو نقل الدائرة القصيرة للحد من مدخلات الحرارة. يعتبر غاز الأرجون الواقي الذي يحتوي على 2-5% من ثاني أكسيد الكربون شائعًا؛ تجنب 100% ثاني أكسيد الكربون.
- FCAW: جيد للألواح السميكة والإصلاحات الميدانية. استخدم السلك E309LT1-1 والتدريع المختلط بالأرجون/ثاني أكسيد الكربون لعمليات اللحام المسطحة والأفقية. يجب إزالة الخبث بين الممرات.
- SAW: فعال للطبقات الطولية الطويلة على الخزانات الكبيرة أو أوعية الضغط. استخدم سلكًا سعة 309 لترًا وتدفقًا محايدًا أو متوازنًا بالكروم. التحكم الدقيق في الحرارة أمر ضروري.
التحضير المشترك والنظافة
المفصل النظيف والمجهز بشكل صحيح هو نصف المعركة. يمكن أن تسبب الأوساخ والشحوم والقشور وغبار طحن الفولاذ الكربوني المسامية وبقع الصدأ على الجانب المقاوم للصدأ. استخدم فرشًا وأدوات مخصصة من الفولاذ المقاوم للصدأ، ولا تستخدم أبدًا فرشاة لامست الفولاذ الكربوني.
- قم بطحن أو تشكيل وجوه المفصل إلى معدن لامع قبل اللحام مباشرة.
- قم بإزالة الشحوم من كلا الجانبين باستخدام الأسيتون أو المذيب المخصص لتحضير اللحام.
- للحصول على وصلة تناكبية في اللوحة، استخدم أخدودًا واحدًا على شكل حرف V بزاوية مضمنة تبلغ 60-70 درجة ووجه جذر يبلغ 1-2 مم.
- عند لحام ممر الجذر، استخدم شريطًا داعمًا أو قم بتطهير الجانب الخلفي بالأرجون لمنع الأكسدة.
- حافظ على فصل الجانب الفولاذي الكربوني والجانب المقاوم للصدأ أثناء التركيب؛ استخدم مشابك منفصلة إن أمكن.
التحكم في التسخين المسبق ودرجة الحرارة البينية وإدخال الحرارة
تعتبر إدارة الحرارة المتغير الأكثر أهمية بعد اختيار الحشو. ليست هناك حاجة إلى التسخين المسبق لمعظم المفاصل، ولكن إذا كان القسم سميكًا أو كان المفصل مقيدًا بشدة، فإن الحد الأقصى للتسخين المسبق هو 100 درجة مئوية يكون مقبولاً. يعمل التسخين المسبق العالي على تسريع هجرة الكربون وينتج شريط مارتنسيت أكثر سمكًا. يجب أن تظل درجة الحرارة بين الممرات أقل من 150 درجة مئوية، ويجب أن يتم اللحام باستخدام خرزات سترينجر بدلاً من النسج العريضة.
| عملية | الحالي | الجهد الكهربي | سرعة السفر | مدخلات الحرارة (تقريبًا) |
|---|---|---|---|---|
| GTAW | 100-150 أ | 12-15 فولت | 100-150 ملم/دقيقة | 0.6-1.5 كيلوجول/مم |
| GMAW (نبض) | 180-220 أ | 22-26 خامسا | 300-400 مم/دقيقة | 1.0-1.8 كيلوجول/مم |
| FCAW | 220-280 أ | 26-30 خامسا | 350-450 مم/دقيقة | 1.2-2.0 كيلوجول/مم |
هناك قاعدة مفيدة تتمثل في إبقاء مدخلات الحرارة منخفضة قدر الإمكان دون التسبب في نقص الانصهار. استخدم تمريرات قصيرة واترك المفصل يبرد بين التمريرات عندما ترتفع درجة حرارة الممر البيني.
تحديد المواقع والأتمتة من أجل اللحامات الموثوقة
إن وضع قطعة العمل في الاتجاه الأكثر ملاءمة واستخدام التحكم الميكانيكي في سرعة السير سوف يقلل بشكل كبير من العيوب في اللحام المعدني المختلف. يمكن أن ينجح اللحام اليدوي البسيط، لكن تدوير الوصلة إلى الوضع المسطح أكثر موثوقية بكثير.
بالنسبة للتركيبات والتركيبات ذات التجويف الصغير، يمكن لجهاز تحديد موضع اللحام تقديم المفصل بزاوية مناسبة وتدوير العمل بينما يحافظ عامل اللحام على ثبات الشعلة.
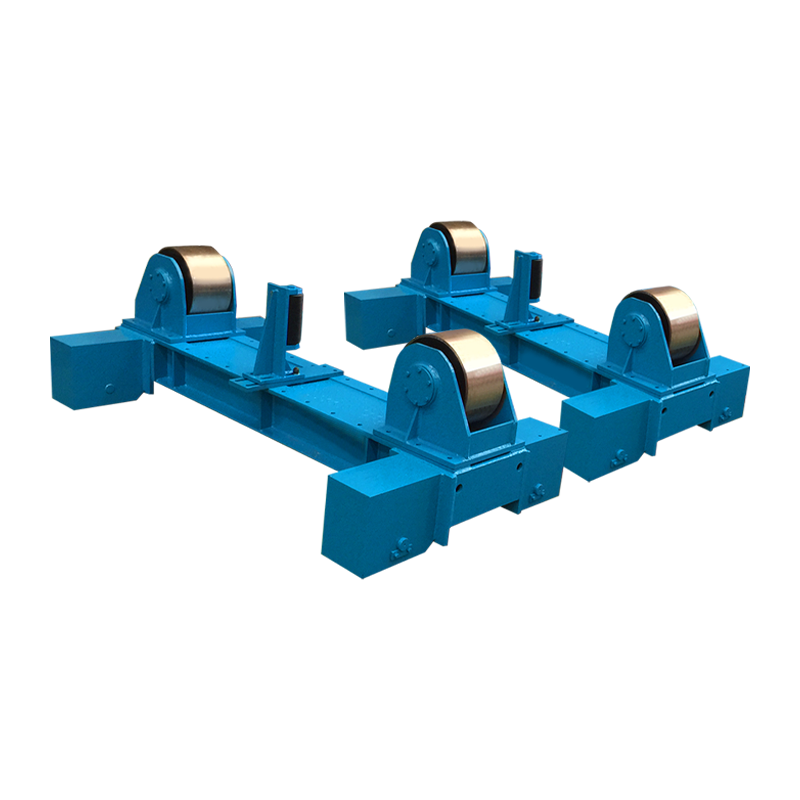
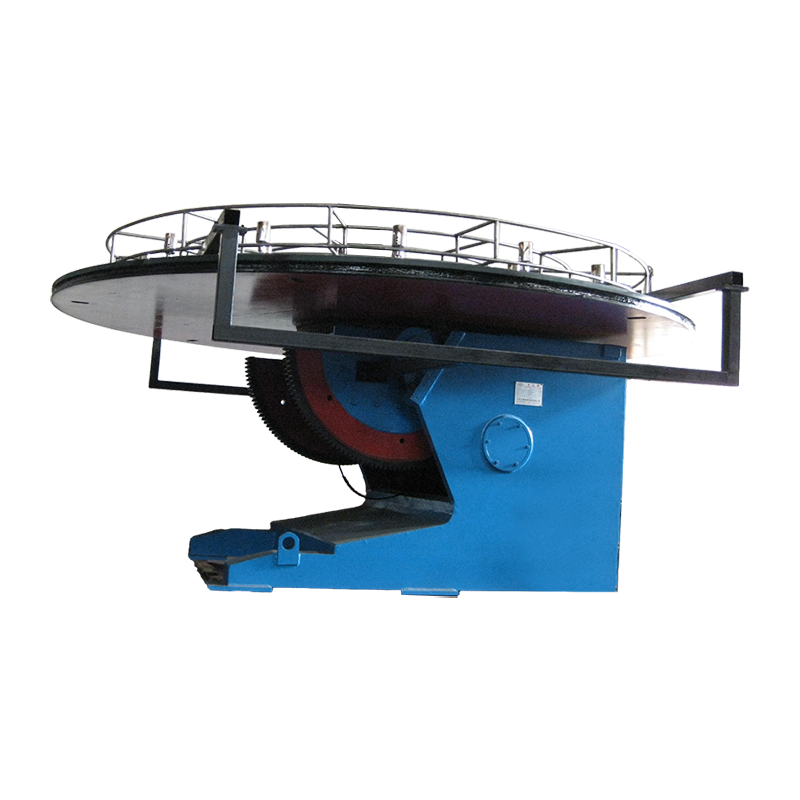
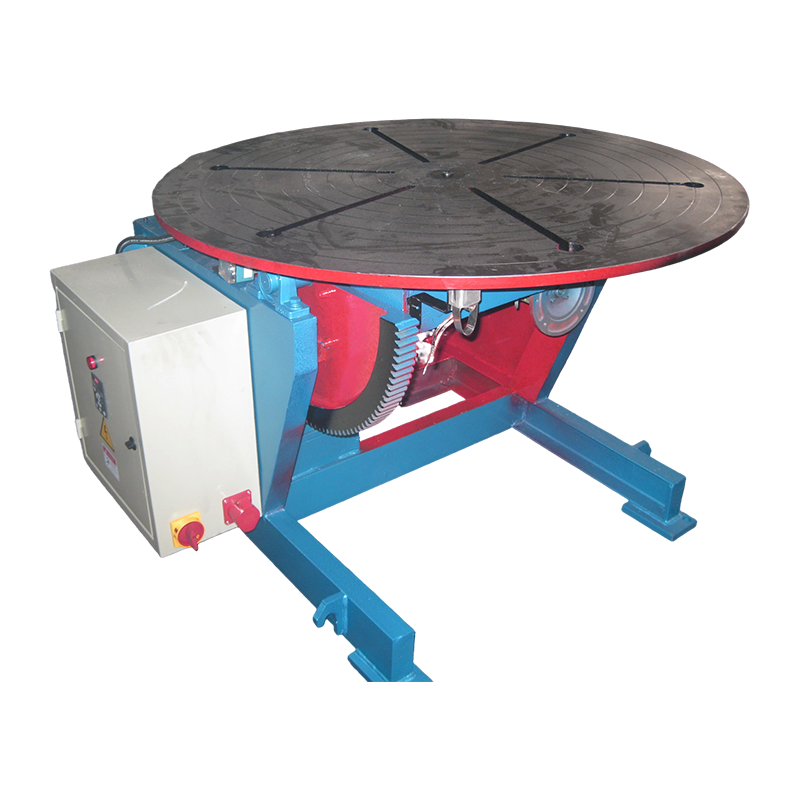
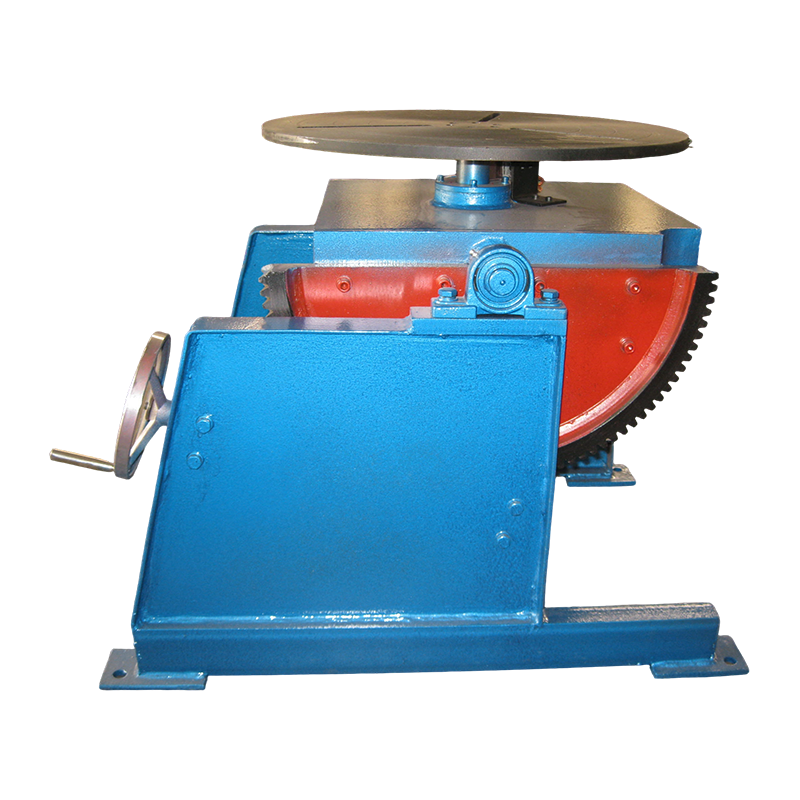
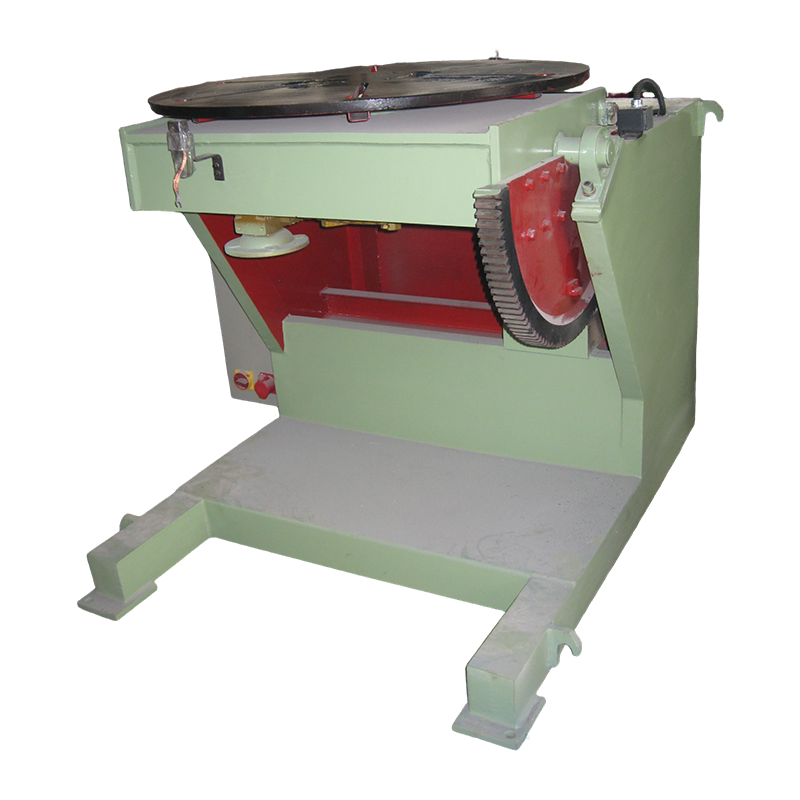 ميضعة اللحام التقليدية 1 طن للتجمعات الصغيرة يتمتع محدد موضع اللحام التقليدي هذا بقدرة مقدرة تبلغ 1 طن ويقوم بتدوير مجموعات التجويف الصغيرة إلى زوايا مناسبة، مما يسمح للعاملين في اللحام بالحفاظ على ثبات الشعلة وتحقيق موضع مشترك ثابت. عرض المنتج →
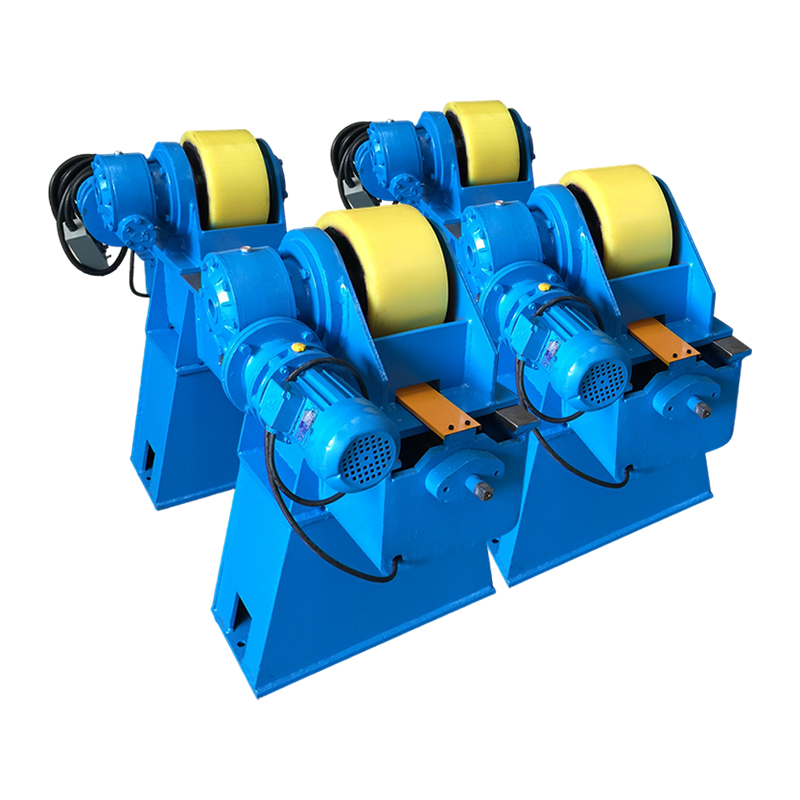
بالنسبة لأغطية الخزانات، وبكرات الأنابيب، والمقاطع الأسطوانية، يقوم دوار اللحام بتدوير خط التماس بسرعة يمكن التحكم فيها بحيث يظل حوض اللحام في وضع مسطح ثابت. يعد هذا الأسلوب مفيدًا بشكل خاص عندما يكون العمل المشترك للفولاذ المقاوم للصدأ والكربون ثقيلًا جدًا بحيث لا يمكن التعامل معه يدويًا. يمكنك قراءة المزيد عنها كيف تقلل مفاصل اللحام الدوارة من إعادة العمل في تصنيع الخزانات المعدنية والأنابيب .
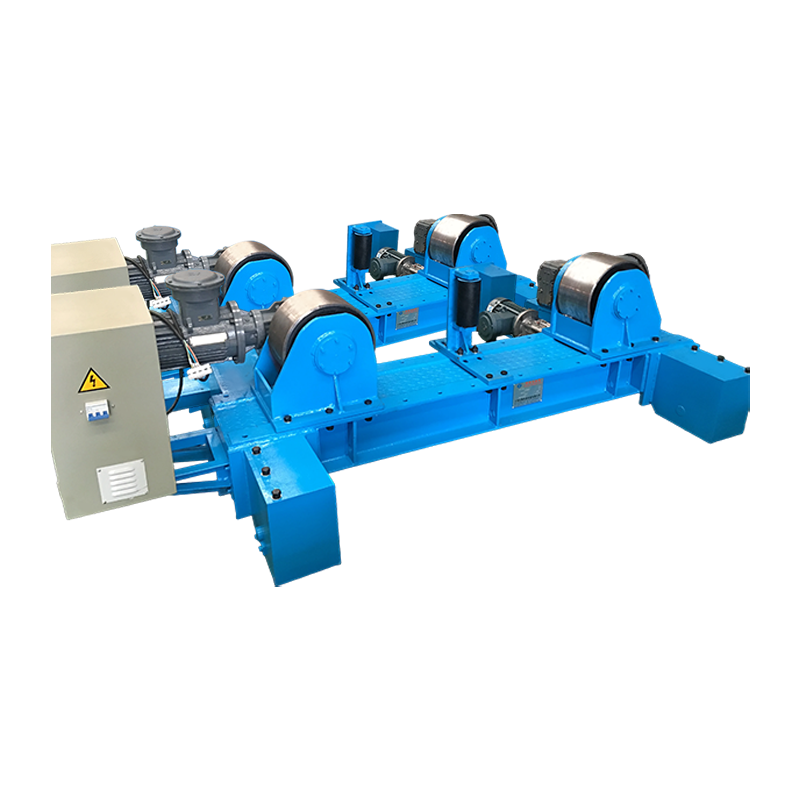
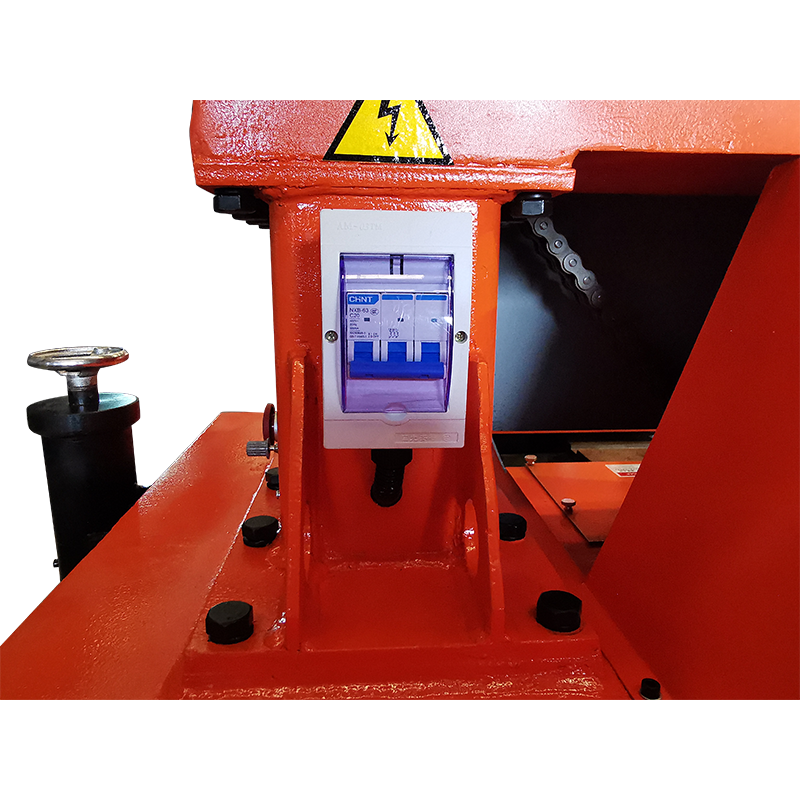 دوار لحام 10 طن مع حركة مدارية كهربائية ورفع جهاز دوار لحام سعة 10 أطنان يتميز بحركة مدارية كهربائية ورفع كهربائي، مصمم لتحويل اللحامات الأسطوانية الثقيلة بسرعة يمكن التحكم فيها، مما يحافظ على حوض اللحام مسطحًا للحصول على نتائج متسقة. عرض المنتج →
بالنسبة للطبقات الملحومة الأطول التي تتطلب GMAW أو SAW، يقوم مناور العمود وذراع الرافعة بتحريك رأس اللحام على طول المفصل بسرعة متساوية ويحافظ على زاوية الشعلة ثابتة. يؤدي هذا إلى إزالة التقلبات البشرية التي غالبًا ما تسبب طفرات التخفيف ولفات البرد.
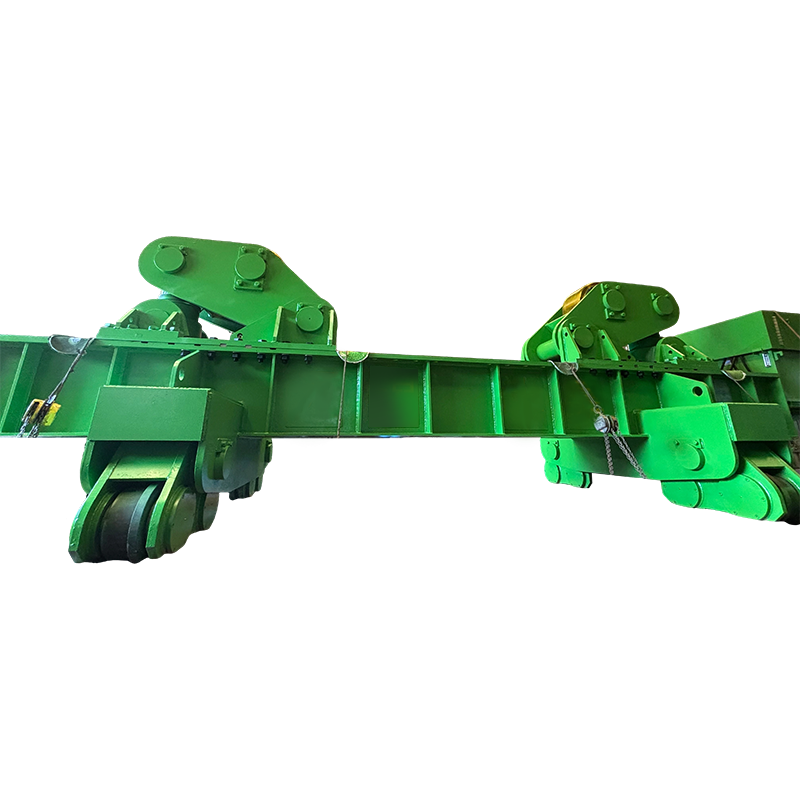
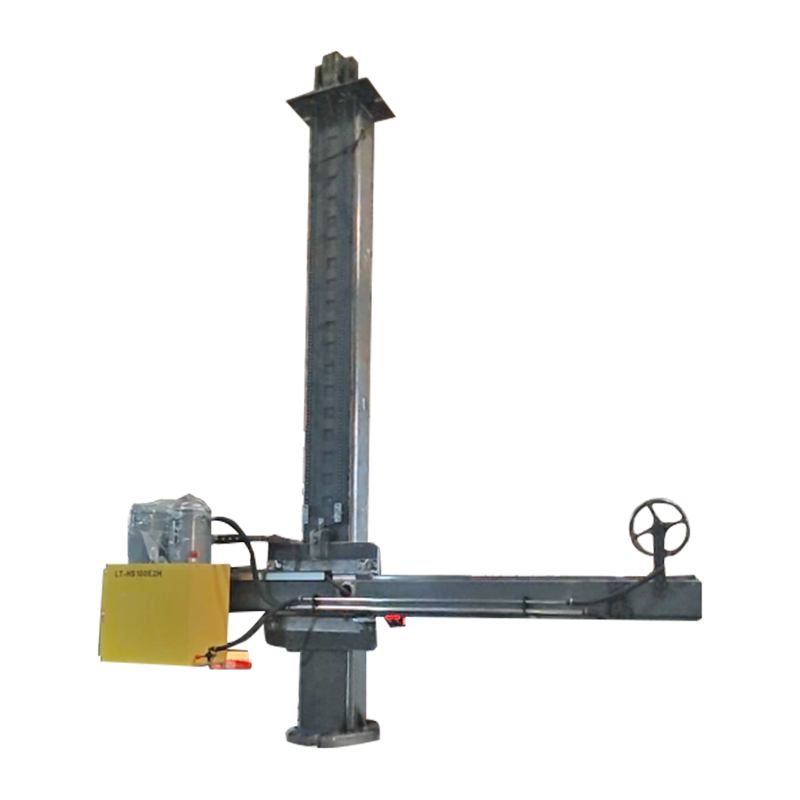 تخصيص 4030 عمودًا وذراعًا بحركة مدارية كهربائية مناور مخصص للعمود وذراع الرافعة مع حركة مدارية كهربائية، يحرك رأس اللحام على طول طبقات طويلة بسرعة ثابتة وزاوية ثابتة، مما يقلل من التباين البشري في GMAW أو SAW. عرض المنتج →
لا تلغي هذه الإعدادات الحاجة إلى إجراء جيد، ولكنها تجعل من الأسهل بكثير الحفاظ على درجة حرارة التداخل المنخفضة، واستراتيجية إدخال الحرارة المنخفضة التي يعتمد عليها 309L.
فحص ما بعد اللحام ومعالجة الأسطح
بعد اللحام، قم بفحص الوصلة بعناية، وخاصة خط الدمج الموجود على جانب الفولاذ الكربوني. غالبًا ما تشير قراءة الصلابة التي تزيد عن 350 فولت في تلك المنطقة إلى أن مدخلات الحرارة كانت مرتفعة جدًا أو أن الحشو كان خاطئًا. يمكن أن يكشف فحص السطح باستخدام اختبار الاختراق عن الشقوق والمسامية، في حين يتم استخدام الاختبار بالموجات فوق الصوتية أو التصوير الشعاعي عندما يكون المكون حرجًا.
إذا كان الجانب المقاوم للصدأ سيواجه الوسائط المسببة للتآكل، فقم بإزالة تغير لون اللحام وطبقة الأكسيد عن طريق التخليل أو تنظيف الأسلاك، ثم قم بإخماد السطح. لا تدع جزيئات الفولاذ الكربوني تبقى على الجانب المقاوم للصدأ، لأنها سوف تصدأ وتشكل خلية تآكل مركزة. عندما يتطلب كود التطبيق تخفيف الضغط، حافظ على درجة الحرارة منخفضة وقصيرة - مثالية حوالي 350-400 درجة مئوية - للحد من انتشار الكربون.
الانقطاعات الشائعة وكيفية تجنبها
يمكن تجنب معظم العيوب في مجموعة المواد هذه إذا بقيت مع 309L أو سبيكة النيكل، وتحكمت في الحرارة، وحافظت على نظافة المفصل. يسرد الجدول أدناه المشكلات والإصلاحات الشائعة.
| عيب | السبب المحتمل | الإجراء التصحيحي |
|---|---|---|
| المسامية | التدفق الرطب والأسطح الزيتية ونقص التدريع | قم بإزالة الشحوم والمواد الاستهلاكية الجافة والتحقق من تدفق الغاز ومسافة الفوهة |
| تكسير ساخن | نسبة عالية من الكبريت أو الفوسفور في المعادن الأساسية؛ مدخلات حرارة عالية | حواف مشتركة نظيفة. استخدام 309L أو 312 حشو؛ انخفاض مدخلات الحرارة |
| تشكيل مارتنسيت | تخفيف عالية، وارتفاع درجة الحرارة البينية | استخدم حشوًا مفرطًا في السبائك؛ إبقاء الممر البيني أقل من 150 درجة مئوية؛ تقليل النسيج |
| تقويض | الإفراط في التيار أو سرعة السفر | تقليل تيار اللحام. أبطئ قليلاً أو اضبط زاوية البندقية |
| الصدأ على الجانب المقاوم للصدأ | تلوث الحديد من الفرش أو الطحن | استخدم أدوات مخصصة من الفولاذ المقاوم للصدأ؛ نظيفة وسلبية بعد اللحام |
الأسئلة المتداولة
هل يمكنني لحام الفولاذ المقاوم للصدأ بالفولاذ الكربوني باستخدام 308L؟
يمكنك ذلك، لكنها ليست فكرة جيدة. يخفف الفولاذ الكربوني حوض اللحام 308L، مما يقلل محتوى الكروم والنيكل بما يكفي لتكوين المارتينسيت وتقليل مقاومة التآكل. 309L هو الحد الأدنى الموصى به للحشو لهذه المجموعة المتباينة.
هل أحتاج إلى التسخين المسبق قبل لحام الفولاذ المقاوم للصدأ بالفولاذ الكربوني؟
عادة لا. بالنسبة للمقاطع السميكة أو الوصلات المقيدة بشدة، يكون الحد الأقصى للتسخين المسبق 100 درجة مئوية مقبولًا. تؤدي درجات الحرارة المرتفعة إلى تسريع هجرة الكربون وإنشاء طبقة هشة عند خط الاندماج.
هل سوف يصدأ المفصل الملحوم؟
سوف يصدأ الجانب المصنوع من الفولاذ الكربوني إذا لم يكن محميًا. يجب أن يظل الجانب المقاوم للصدأ مقاومًا للتآكل إذا تم تنظيف السطح وتخميله ومنع تلوث الحديد. قم بتغطية أو طلاء الجانب الفولاذي الكربوني للخدمة الخارجية.
هل يمكنني استخدام اللحام MIG مع غاز ثاني أكسيد الكربون بنسبة 100%؟
لا ينصح به. يضيف ثاني أكسيد الكربون النقي الكربون إلى اللحام ويؤكسد الكروم، مما يقلل من مقاومة التآكل للجانب المقاوم للصدأ. استخدم الأرجون ممزوجًا بثاني أكسيد الكربون بنسبة 2-5%، أو الأرجون مع الأكسجين بنسبة 1-2%.