 English
 русский
 Español
 عربى
يتم تصنيع العوارض I بطريقتين أساسيتين: الدرفلة على الساخن لقطعة فولاذية واحدة أو لحام ثلاث ألواح فولاذية معًا. تنتج الدرفلة على الساخن معظم المقاطع الهيكلية القياسية، في حين أن التصنيع الملحوم يخلق عوارض ألواح مخصصة. ويعتمد الاختيار بينهما على حجم القسم المطلوب وكميته واحتياجات التسامح.
ما هو I-Beam؟
العارضة على شكل I عبارة عن عضو فولاذي مزود بشبكة عمودية وشفتين أفقيتين، على شكل الحرف "I". تضع الهندسة أكبر كمية من المواد حيث تكون ضغوط الانحناء أكبر، مما يجعل المظهر الجانبي فعالاً بشكل استثنائي لكل من الأحمال الانحناء والمحورية.
يختلف عمق القسم وعرض الحافة وسمك الشبكة وفقًا للتطبيق الهيكلي. تتبع العوارض القياسية الملفوفة جداول الأبعاد المنشورة، في حين يمكن تصميم عوارض الألواح الملحومة بأي حجم عملي تقريبًا.
تصنيع العارضة المدرفلة على الساخن
الدرفلة على الساخن هي الطريقة الأكثر شيوعًا لإنتاج كمرات I القياسية لأنها توفر خصائص ميكانيكية متسقة، وتفاوتات صارمة، وحجم إنتاج مرتفع بتكلفة منخفضة نسبيًا لكل متر.
ذوبان وتكرير
تبدأ العملية بإنشاء مصهور فولاذي نظيف وسبائك باستخدام كيمياء دقيقة. يتم صهر خردة الفولاذ أو الحديد الأولي في فرن القوس الكهربائي أو فرن الأكسجين الأساسي، وتضاف عناصر صناعة السبائك مثل المنغنيز والكروم والنيكل للوصول إلى الدرجة المطلوبة. تتم إزالة الشوائب مثل الكبريت والفوسفور أثناء التكرير لضمان قابلية اللحام والمتانة.
صب
يتم صب الفولاذ المصهور في قوالب مستطيلة أو أزهار يتم دحرجتها في الشكل النهائي. يتم تجميد البليت، وتركه ليبرد، ثم إعادة تسخينه في فرن إعادة التسخين إلى حوالي 1200 درجة مئوية قبل البدء في الدرفلة.
المتداول
يتم تشكيل قطعة الخام المُعاد تسخينها إلى ملف تعريف I عن طريق تمريرها عبر سلسلة من حوامل الدرفلة في مطحنة الدرفلة العالمية. تشكل اللفات الأفقية والرأسية تدريجياً الشبكة والشفاه. تتضمن العملية تمريرات خشنة، وتمريرات متوسطة، وتمريرة نهائية نهائية تتحكم في الأبعاد الدقيقة وحالة السطح. يحدث التدحرج أعلى بقليل من درجة حرارة إعادة التبلور، مما يؤدي إلى تحسين بنية الحبوب وتحسين القوة والمتانة.
المعالجة الحرارية
بعد التدحرج، يُسمح للعارضة I بالتبريد بشكل طبيعي أو إخضاعها لدورات حرارية يمكن التحكم فيها. يمكن استخدام التطبيع أو التبريد أو التقسية للخدمة ذات القوة العالية أو درجة الحرارة المنخفضة. يؤثر معدل التبريد بشكل مباشر على الصلابة، وقوة الخضوع، وقابلية اللحام للقسم النهائي.
الاختبار والتفتيش
يتم التحقق من عوارض I المدرفلة على الساخن النهائية من حيث التركيب الكيميائي، وقوة الشد، وقوة الخضوع، والاستطالة. تؤكد عمليات فحص الأبعاد عرض الحافة وسمك الشبكة والطول والاستقامة وفقًا للمعايير المعترف بها مثل AISC أو EN. قد يتم تطبيق الاختبارات غير المدمرة - عادةً فحص الجسيمات بالموجات فوق الصوتية أو المغناطيسية - للتطبيقات الحاملة الحرجة.
تصنيع الشعاع الملحوم
يتم تصنيع العوارض الملحومة، والمعروفة أيضًا باسم العوارض اللوحية، من ثلاث ألواح فولاذية منفصلة: شبكة واحدة وفلجتان. يتم اختيار هذه الطريقة عندما تكون المقاطع المدرفلة على الساخن كبيرة جدًا، أو عندما تكون هناك حاجة إلى أعماق غير عادية، أو عندما يمكن أن توفر أحجام الألواح اقتصاديات أفضل لمشروع معين.
تحضير القطع واللوحة
يتم قطع الألواح بالعرض والطول المطلوبين باستخدام القطع باللهب CNC، أو القطع بالبلازما، أو النشر. عادةً ما يتم تفجير الألواح الشبكية والشفة بالرصاص لإزالة قشور الطحن، وتكون الحواف مشطوفة عند الحاجة إلى لحام كامل الاختراق.
اللحام المناسب واللحام
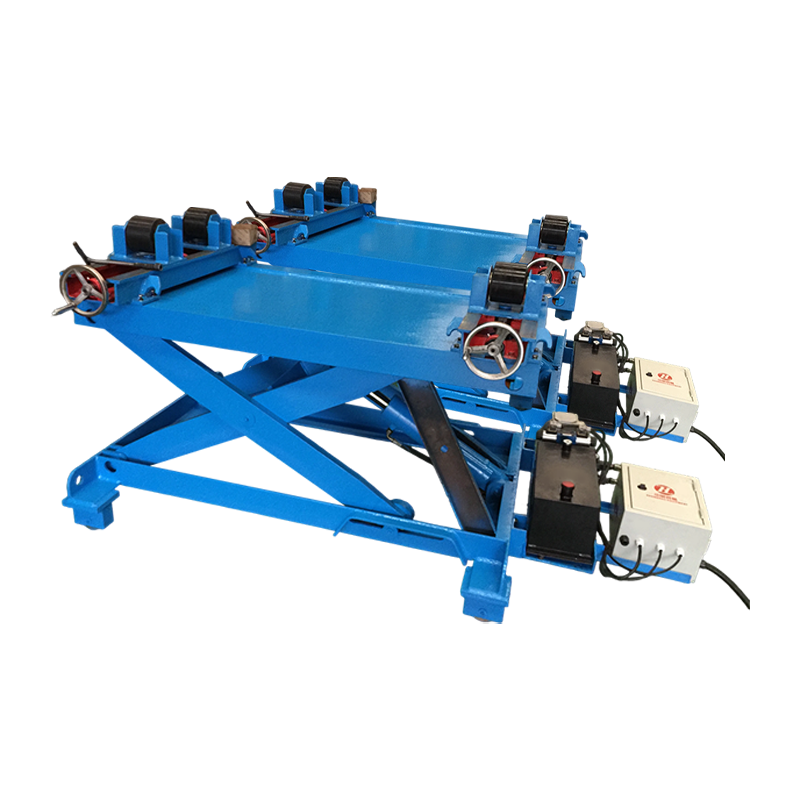
يتم تثبيت الألواح المقطوعة في أداة تثبيت تحمل الشبكة بشكل عمودي على الشفاه، ويتم تطبيق اللحامات للحفاظ على شكل التجميع. يمكن أن يساعد دوار اللحام المجهز مع الرفع الهيدروليكي والحركة المدارية اليدوية في محاذاة التجميع حتى بالنسبة للأقسام الأكبر حجمًا، مما يؤدي إلى تحسين الدقة وسلامة العمال.
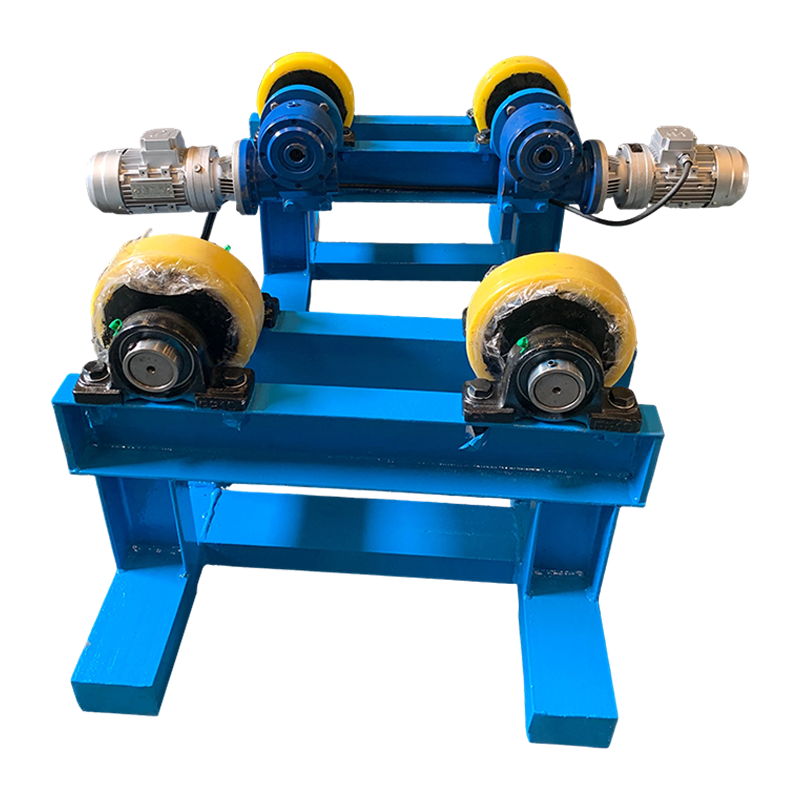
 دوار اللحام الملائم 40T مع الرفع الهيدروليكي والحركة المدارية اليدوية يساعد هذا الدوار في محاذاة مجموعات كبيرة من الشبكة إلى الحافة، مما يحسن الدقة والسلامة أثناء اللحام. يعمل الرفع الهيدروليكي والحركة المدارية اليدوية على تسهيل تحديد المواقع للأقسام الأثقل. عرض المنتج →
اللحام الآلي
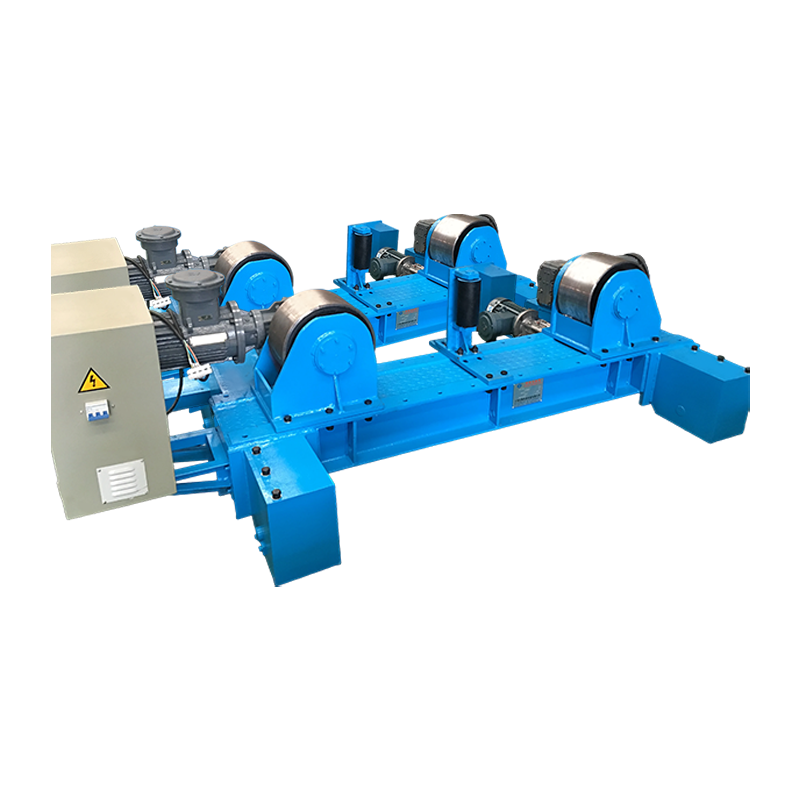
يتم لحام المجموعة الملصقة باستخدام اللحام القوسي المغمور (SAW) أو اللحام القوسي المعدني بالغاز (GMAW). يقوم مركز اللحام أو ذراع الرافعة بوضع الشعلة على طول المفصل، وغالبًا ما يتم دعم الشعاع على بكرات للحفاظ على سرعة سير ثابتة. يجب التحكم في مدخلات الحرارة للحد من التشوه والضغوط المتبقية، وخاصة بالنسبة للشبكات الطويلة والرفيعة.
التشطيب والفحص
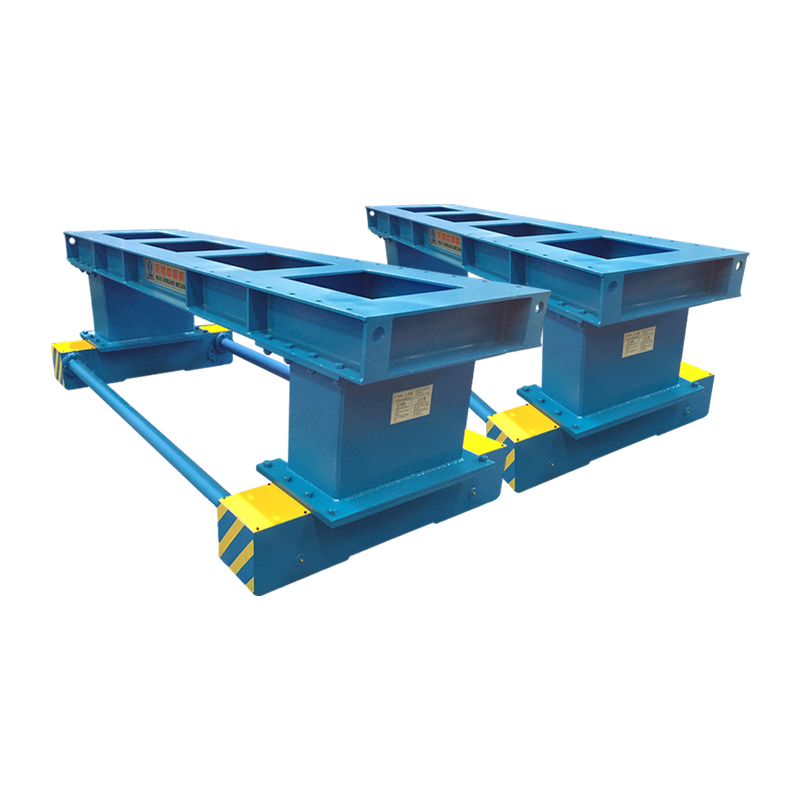
بعد اللحام، قد يتم تقويم العارضة، ويتم طحن أسطح اللحام في المكان المحدد. من أجل المعالجة المتكررة، يمكن لجهاز تحديد موضع اللحام الذي يتم التحكم فيه مؤازرًا إمالة الشعاع وتحسين وصول المشغل أثناء التشطيب والفحص. يتم فحص العوارض الملحومة بصريًا وباختبار الموجات فوق الصوتية عند الوصلات من الشبكة إلى الحافة، وتتحقق فحوصات الأبعاد من ارتفاع الشبكة وعرض الحافة والحدبة.
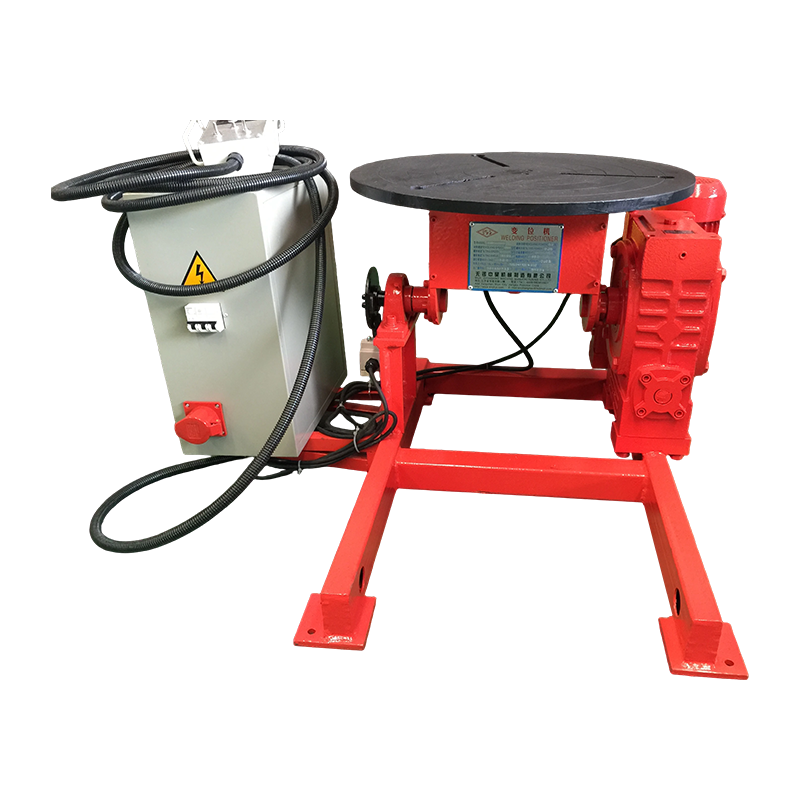
 محدد موضع اللحام الذي يتم التحكم فيه مؤازرًا لتشطيب العارضة وفحصها يعمل جهاز تحديد الموضع هذا على إمالة العوارض الملحومة، مما يعمل على تحسين وصول المشغل أثناء الاستقامة والطحن والفحص. يتيح التحكم المؤازر إمكانية التعديل الدقيق لأعمال التشطيب الفعالة. عرض المنتج →
المدرفلة على الساخن مقابل الحزم الملحومة
تهيمن المقاطع المدرفلة على الساخن على تطبيقات البناء القياسية، بينما تُفضل عوارض الألواح الملحومة عندما تكون هناك حاجة إلى أحجام مخصصة أو أعماق كبيرة بشكل استثنائي. والمفاضلة الرئيسية هي تكلفة المتر مقابل مرونة التصميم.
| الجانب | المدرفلة على الساخن | ملحومة |
|---|---|---|
| عملية | قطعة واحدة على شكل مطحنة درفلة | ثلاث صفائح فولاذية ملحومة معًا |
| حجم القسم | ملفات تعريف قياسية تصل إلى حدود التدحرج العملية | العرض والعمق المخصصان، وغالبًا ما يتجاوزان الحدود المدرفلة |
| التكلفة | أقل لكل متر للأحجام القياسية | ارتفاع تكلفة التصنيع |
| سرعة الإنتاج | حجم مرتفع جدًا | أبطأ، مشروعًا تلو الآخر |
| المرونة | يقتصر على أحجام القطرات المتاحة | عالية الأبعاد |
| الاستخدامات النموذجية | المباني والجسور وإطارات الآلات | الهياكل الثقيلة والعوارض الطويلة والمعدات المتخصصة |
مراقبة الجودة والمعايير
تعتمد مراقبة الجودة في تصنيع العارضة على التحليل الكيميائي والاختبارات الميكانيكية والتحقق من الأبعاد وفقًا للمعايير الهيكلية المعترف بها. تتبع المقاطع المدرفلة على الساخن عادةً معايير AISC أو EN، بينما تخضع العوارض الملحومة لـ AWS D1.1 أو كود لحام هيكلي مكافئ.
بالنسبة للعوارض الملحومة، فإن مؤهلات إجراءات اللحام واللحامين غير قابلة للتفاوض. يعد التحكم في مدخلات الحرارة، وضمان التجهيز المناسب، واختيار معدات معالجة اللحام المناسبة أمرًا بالغ الأهمية لإنتاج لحام سليم من الشبكة إلى الحافة. يمكنك استكشاف مدى الحداثة تكنولوجيا اللحام يؤثر على تصنيع الصلب وجودته بشكل أعمق.
الأسئلة المتداولة
هل جميع العوارض مصنوعة من الدرفلة على الساخن؟
لا، فالعوارض يمكن أن تكون مدلفنة على الساخن أو ملحومة. المقاطع المدرفلة هي الأكثر شيوعًا، ولكن يتم استخدام عوارض الألواح الملحومة عند الحاجة إلى أبعاد كبيرة أو غير عادية.
ما هو الفرق بين شعاع I وشعاع H؟
تكون حواف العارضة H عمومًا أوسع وأكثر توازيًا، في حين أن حواف العارضة I القياسية لها استدقاق طفيف. يتم تصنيع كلاهما باستخدام عمليات الدرفلة أو اللحام المماثلة.
كيف يتم صنع الحزم المنحنية؟
عادةً ما يتم إنتاج العوارض المنحنية عن طريق الدرفلة على البارد، أو الثني بالحث، أو عن طريق قطع الشبكة ولحام الألواح بشكل منحنى. في الماضي، كانت العوارض الفولاذية المنحنية تُصنع غالبًا عن طريق القطع واللحام بالوقود الأكسجيني.
ما هي درجات الفولاذ النموذجية للعوارض I؟
تشمل الدرجات الهيكلية الشائعة ASTM A992 وA572 وEN S275/S355. يعتمد الاختيار على متطلبات الحمل والليونة وقابلية اللحام.
كيف يتم فحص العوارض الملحومة؟
يتم فحص العوارض الملحومة بصريًا وباختبار الموجات فوق الصوتية في مناطق اللحام. تتحقق فحوصات الأبعاد من ارتفاع الشبكة وعرض الحافة والاستقامة مقابل رسم التصميم.
الاستنتاج
ابدأ بالمتطلبات الهيكلية، ثم اختر طريقة التصنيع. تعد عوارض I المدرفلة القياسية هي الأكثر اقتصادا للبناء النموذجي. عندما يتطلب التصميم أعماقًا مخصصة، أو أحمالًا ثقيلة، أو أقسام عوارض كبيرة، فإن التصنيع الملحوم يوفر المرونة المطلوبة. لا يقل أهمية عن عملية اللحام نفسها - خاصة على خط الإنتاج - استخدام معدات موثوقة للمناولة وتحديد المواقع. إن التجهيز الجيد، والتحكم في إدخال الحرارة، والفحص المناسب هي مفاتيح شعاع I السليم من الناحية الهيكلية.