 English
 русский
 Español
 عربى
يكون لحام MIG أكثر فعالية عندما تصطف أربعة شروط في نفس الوقت: أن يكون المعدن الأساسي نظيفًا وجافًا، وأن يتراوح سمك الجدار تقريبًا بين 3 مم و12 مم، ويكون القوس محميًا من الهواء المتحرك، ويتم لحام الوصلة في الوضع المسطح أو الأفقي - أو تدويرها بحيث تبقى هناك. قم بإزالة أي من هذه الشروط وستستمر العملية، لكنها تتوقف بهدوء عن كونها الخيار الأسرع والأنظف والأكثر اقتصادا على أرضية المتجر.
يعمل لحام MIG، وهو اللحام بالقوس المعدني بالغاز (GMAW)، على تغذية قطب سلكي مستمر مستهلك من خلال مسدس بينما يحمي غاز التدريع المزوّد من الخارج البركة المنصهرة. نظرًا لأن السلك لا يتوقف أبدًا، فلا يوجد خبث يمكن تقطيعه ولا يوجد قطب كهربائي يمكن تغييره كل بضع مئات من المليمترات، وهذا هو بالضبط السبب وراء سيطرة عملية اللحام على الإنتاج عندما تكون ظروف العمل متعاونة.
الشروط الأربعة التي تجعل MIG الخيار الأفضل
كل قرار عملي بشأن MIG - قطر السلك، مزيج الغاز، التيار، التركيب - يعود إلى هذه الشروط الهيكلية الأربعة، وهي تستحق التحقق قبل كتابة إجراء اللحام.
معدن نظيف وجاف
تحترق قشور الطحن والزيت والطلاء والرطوبة داخل القوس وتتحول إلى مسامية. عشر دقائق مع المطحنة أرخص من تذكرة إعادة العمل.
جدار من 3 مم إلى 12 مم
رقيقة بما يكفي لدمجها دون شطب، وسميكة بما يكفي لتغطية تكاليف معدل الترسيب. أقل من 1.5 ملم يصبح القوس غير مستقر؛ فوق 12 مم، أنت في منطقة مائلة ومتعددة التمريرات.
لا يزال الهواء
التدريع الغاز هو الحلقة الأضعف. سيؤدي تيار متقاطع خفيف إلى تجريد غلاف الغاز وترك المسامية خلفه، بغض النظر عن مدى جودة الإعدادات.
وضع مسطح أو أفقي
تعمل الجاذبية معك في 1G و2G، لذا فإن سرعة السفر والاختراق ومظهر الخرز كلها تبلغ ذروتها هناك - أو يمكنك تدوير قطعة العمل بدلاً من ذلك.
كل شيء آخر - الحث، وزاوية السفر، ومسافة طرف الاتصال - عبارة عن تفاصيل ضبط يمكن تصحيحها باستخدام مخطط وعشر دقائق من التدريب. هذه الأربعة هي هيكلية، ولا يوجد إعداد للآلة يعوض عن أي إعداد مفقود.
السُمك والمواد: بقعة MIG الجميلة
بالنسبة للفولاذ الكربوني، يكون MIG في أفضل حالاته على اللوحة من حوالي 3 مم إلى 12 مم، كما أنه يتعامل أيضًا مع الصفائح الرقيقة التي يقل سمكها عن 3 مم بشكل جيد جدًا عندما يكون التركيب محكمًا والمعدن نظيفًا.
| سمك المادة | قطر السلك | التدريع الغاز | وضع النقل |
|---|---|---|---|
| ورقة 1.0-3.0 ملم | 0.8 ملم (0.030 بوصة) | 75% أر / 25% ثاني أكسيد الكربون | ماس كهربائى |
| لوحة 3.0-6.0 ملم | 1.0 ملم (0.035 بوصة) | 85% أر / 15% ثاني أكسيد الكربون | ماس كهربائى or spray |
| لوحة 6.0-12.0 ملم | 1.2 ملم (0.045 بوصة) | 90% أر / 10% ثاني أكسيد الكربون | رذاذ أو رذاذ نابض |
| 12 ملم فما فوق | 1.2-1.6 ملم | 90% أر / 10% ثاني أكسيد الكربون | رذاذ نابض، مفصل مشطوف، تمرير متعدد |
يغير الألومنيوم القواعد: فهو يحتاج إلى 100% من الأرجون، وتقنية دفع لتفتيت طبقة الأكسيد، ومسدس بكرة أو شعلة دفع وسحب لأن السلك لين جدًا بحيث لا يمكن تغذيته من خلال بطانة طويلة. يقع الفولاذ المقاوم للصدأ بين الاثنين ويحتاج عادةً إلى غاز ثلاثي المزيج مع الهيليوم أو إضافة صغيرة لثاني أكسيد الكربون للتحكم في السيولة.
النظافة والملاءمة: حيث تبدأ معظم مشاكل MIG
ما يقرب من تسعة من أصل عشرة عيوب MIG ترجع إلى التلوث أو فجوة المفصل التي كانت واسعة جدًا بحيث لا يمكن استخدام السلك - وليس إلى آلة اللحام.
لا تستقر قشور الطحن والصدأ على السطح فحسب؛ فهي تمتص الحرارة التي ينبغي أن تؤدي إلى ذوبان المعدن الأصلي، وبالتالي ينخفض الاختراق ويقوم المشغل بالتعويض عن طريق رفع الجهد. يغلي الزيت والطلاء وسائل القطع في القوس ويدفع الغاز خارج حوض السباحة، ولهذا السبب تظهر المسامية دائمًا تقريبًا عند التمريرة الأولى لمكون لم تتم إزالة الشحوم منه مطلقًا. الصلب المجلفن هو الحالة الأصعب: يجب أن يتم طحن طبقة الزنك إلى الخلف بمقدار 25 مم على الأقل من خط الوصلة، وحتى في هذه الحالة يتطلب الدخان استخلاصًا جيدًا.
الملاءمة مهمة بنفس القدر. لا يمكن لسلك صلب يبلغ قطره 1.2 مم أن يسد فجوة جذر يبلغ طولها 3 مم دون أن يحترق، لذا يجب تثبيت الفجوات بقطر سلك واحد تقريبًا أو أقل على وصلة تناكبية مربعة. إذا كان تسامح التصنيع لا يسمح بذلك، فعادةً ما تكون الإجابة عبارة عن شريط دعم أو تغيير في العملية بدلاً من تغيير الإعدادات.
حماية الغاز والمشروع والواقع الخارجي
يعتبر غاز MIG أكثر فعالية في الهواء الساكن، والغاز الوقائي هو السبب.
يمكن تجريد تدفق مزيج الأرجون بمقدار 12-20 لترًا/دقيقة (25-40 قدمًا مكعبًا في الساعة) بعيدًا عن طريق تيار عرضي يبلغ 8-10 كم/ساعة فقط، وهي تقريبًا سرعة النسيم عبر باب متجر مفتوح. نادرًا ما يؤدي رفع معدل التدفق إلى أعلى من حوالي 20 لترًا/دقيقة إلى حل المشكلة؛ يصبح التيار مضطربًا، ويبدأ في احتجاز الهواء الجوي وتزداد المسامية سوءًا وليس أفضل. الشاشات والستائر والمرفقات المؤقتة تحلها في ورشة العمل.
في الموقع، الإجابة الصادقة هي أن الأسلاك الصلبة MIG تخسر أمام الأسلاك المحمية بالغاز ذات القلب المتدفق (FCAW-G)، والتي تتحمل الرياح بشكل أفضل بكثير لأن الخبث ونواة التدفق تساعد في حماية حوض السباحة. وهذا هو السبب في أن أعمال اللحام الهيكلي الخارجي والإصلاح الميداني نادراً ما تعمل على سلك صلب.
الموضع والدوران: إبقاء القوس في المستوى
تقدم MIG أعلى معدل ترسيب وأنظف حبيباتها في المواضع المسطحة (1G/1F) والأفقية (2G/2F)، لأن الجاذبية تحمل حوض السباحة المنصهر حيث يريده المشغل.
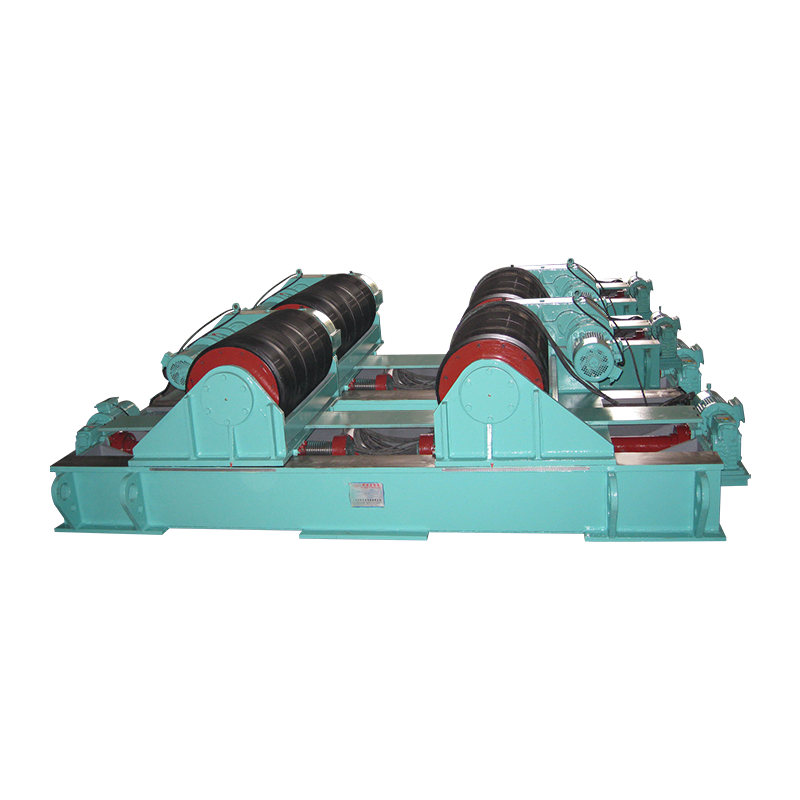
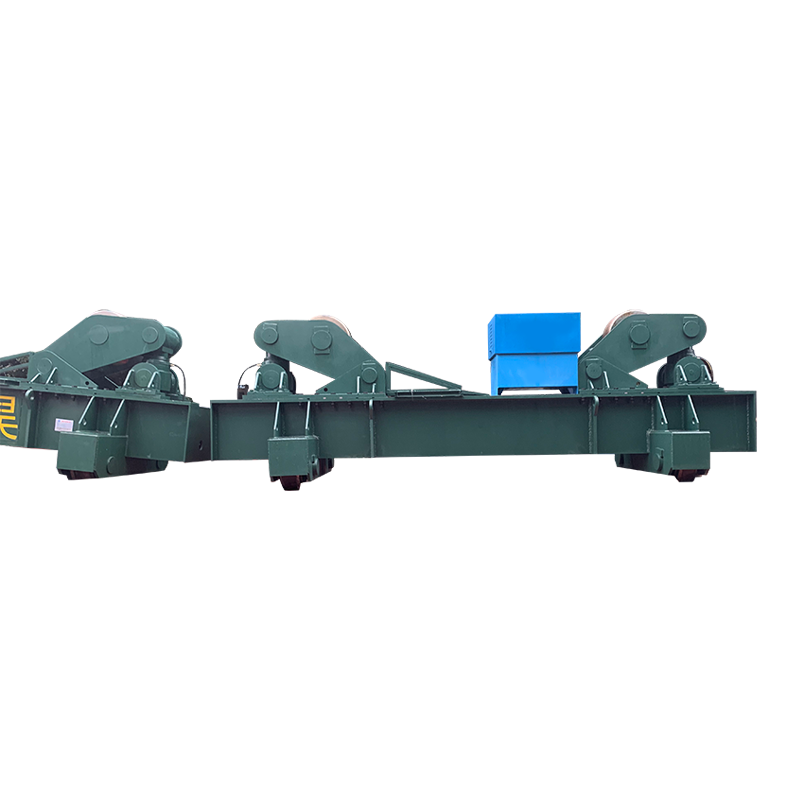
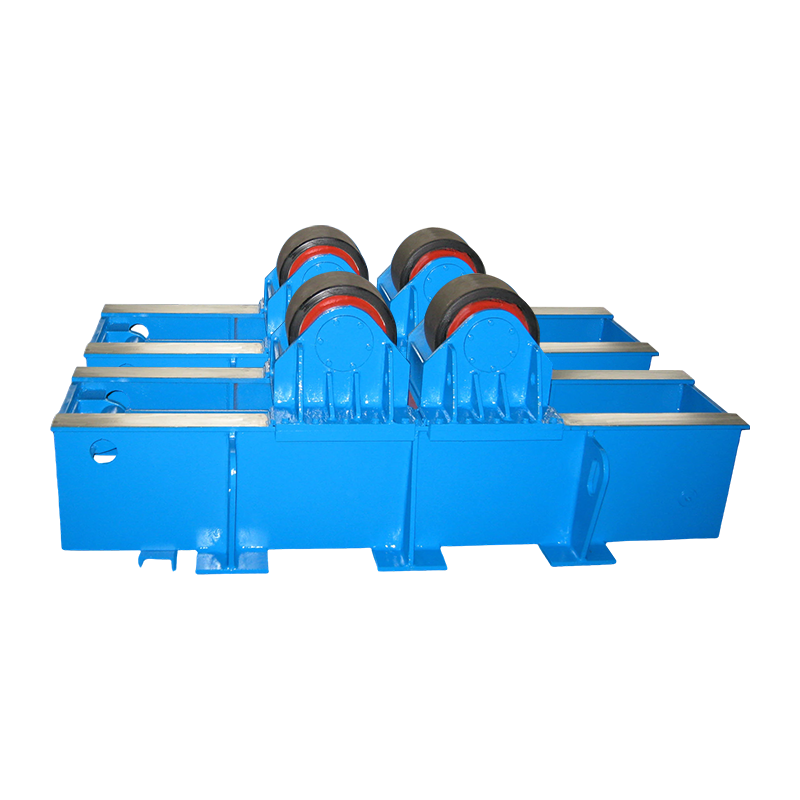
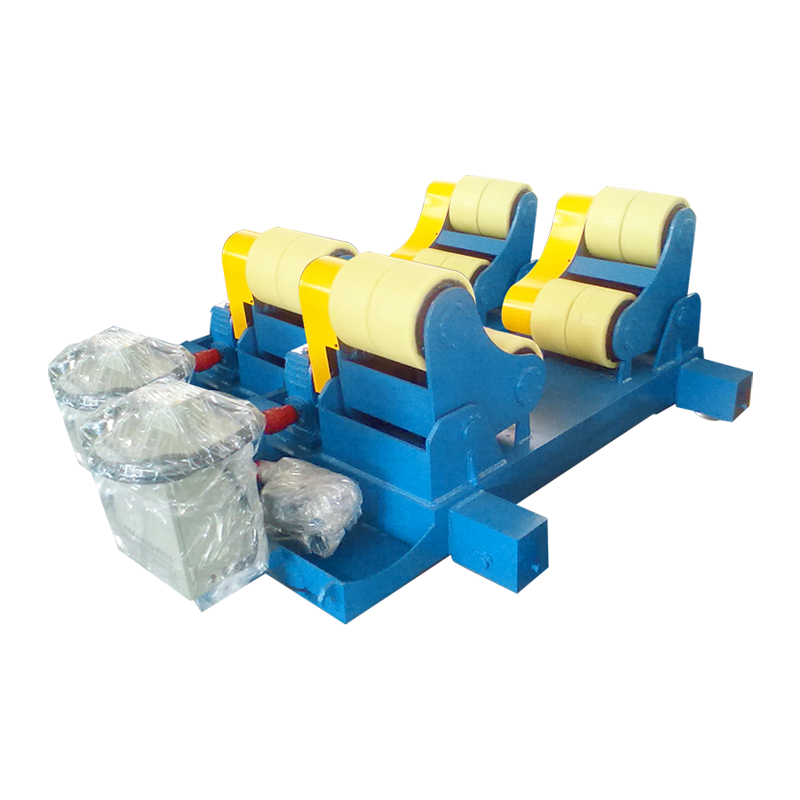
في الإنتاج، عادة ما يتم تدوير قطعة العمل بدلاً من الشعلة. يقوم دوار اللحام بإدارة أسطوانة أو وعاء أو بكرة أنبوب بسرعة سطحية يمكن التحكم فيها بحيث يبقى القوس بشكل دائم في الوضع المسطح، مما يحول الوظيفة البطيئة المعتمدة على الموضع إلى وظيفة قابلة للتكرار. بالنسبة للدرزات الطويلة، فإن الوحدة ذات الحركة المدارية المضادة للانجراف أو الآلية تمنع السفينة من الزحف محوريًا أثناء دورانها، وبالتالي لا تلتف الدرزة بشكل حلزوني.
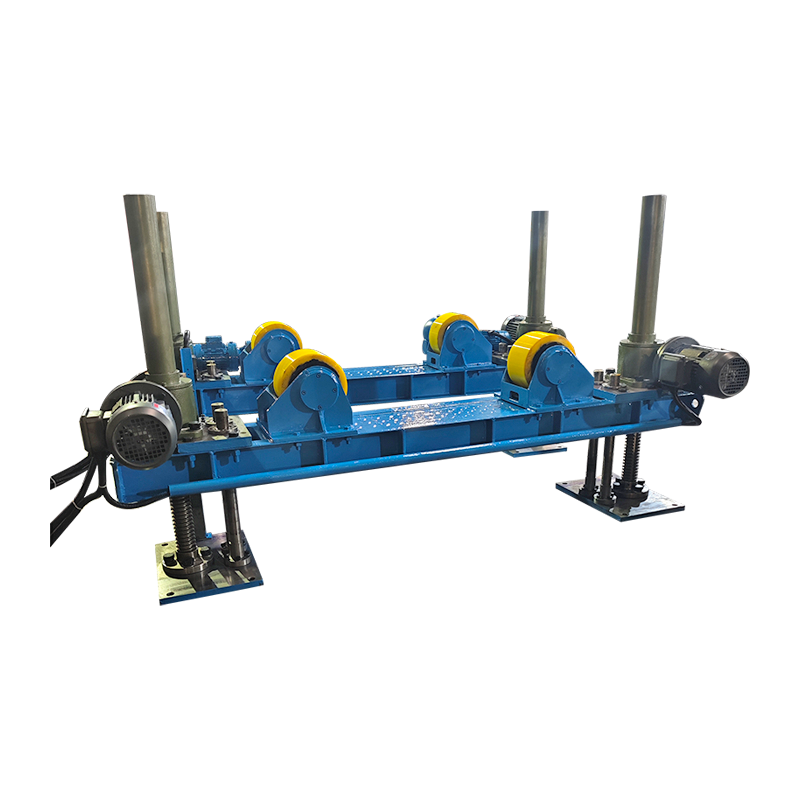
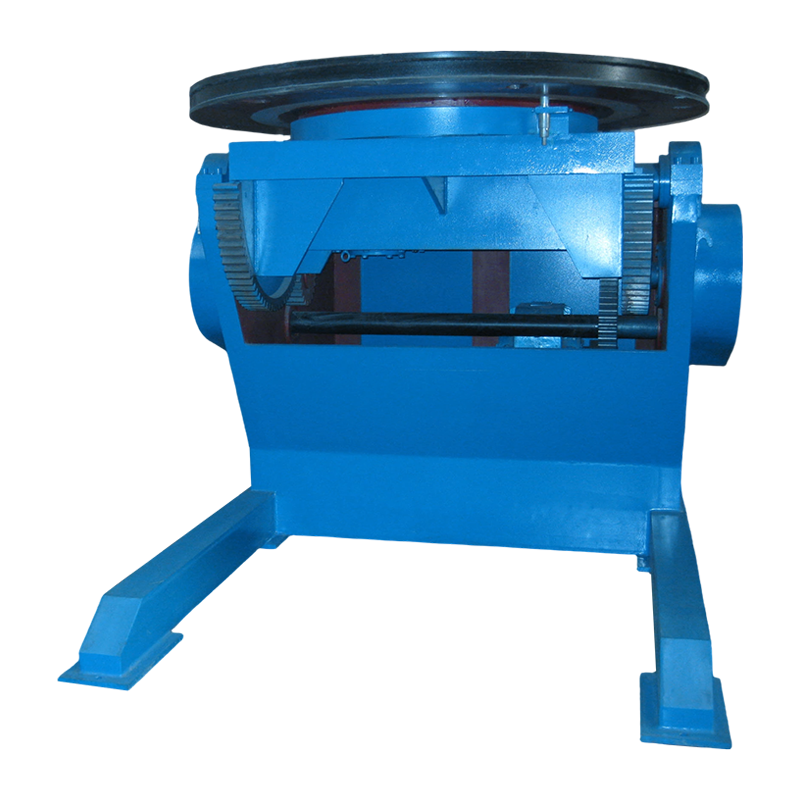
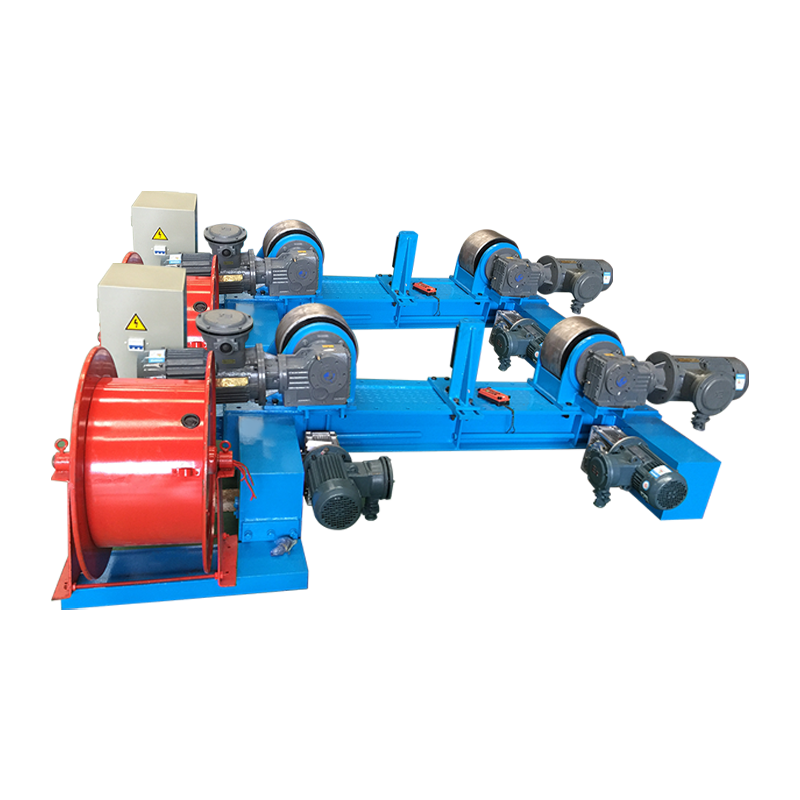 دوار لحام قابل للتعديل 20T مع حركة مدارية كهربائية ومضاد للانجراف جهاز دوار اللحام الكهربائي للأسطوانات الكبيرة، يستخدم محركًا مضادًا للانجراف ومحركًا مزدوجًا للحفاظ على استقرار اللحامات المحيطية وقابليتها للتكرار. عرض المنتج →
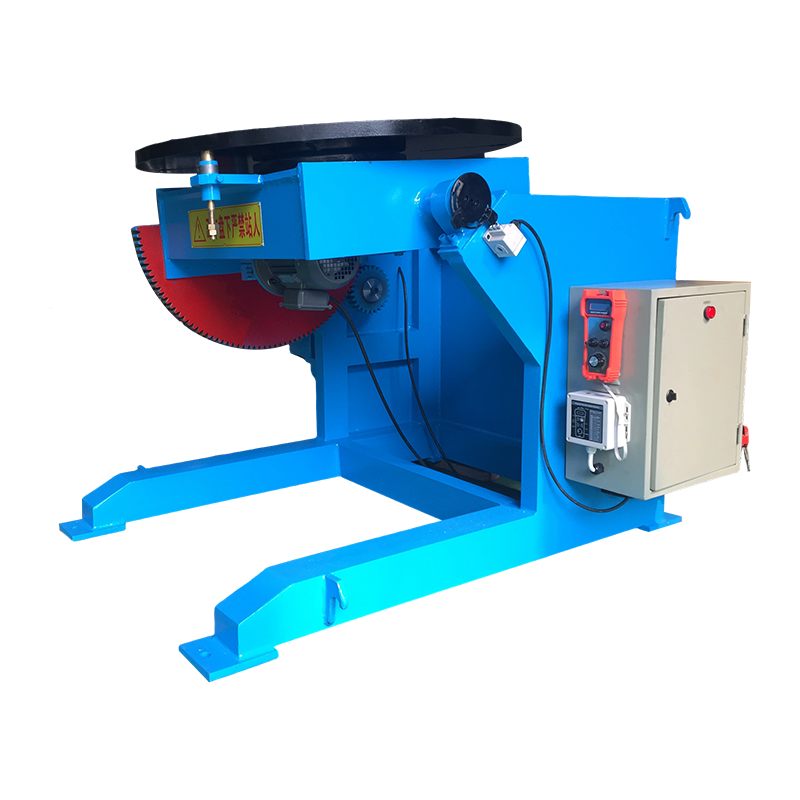
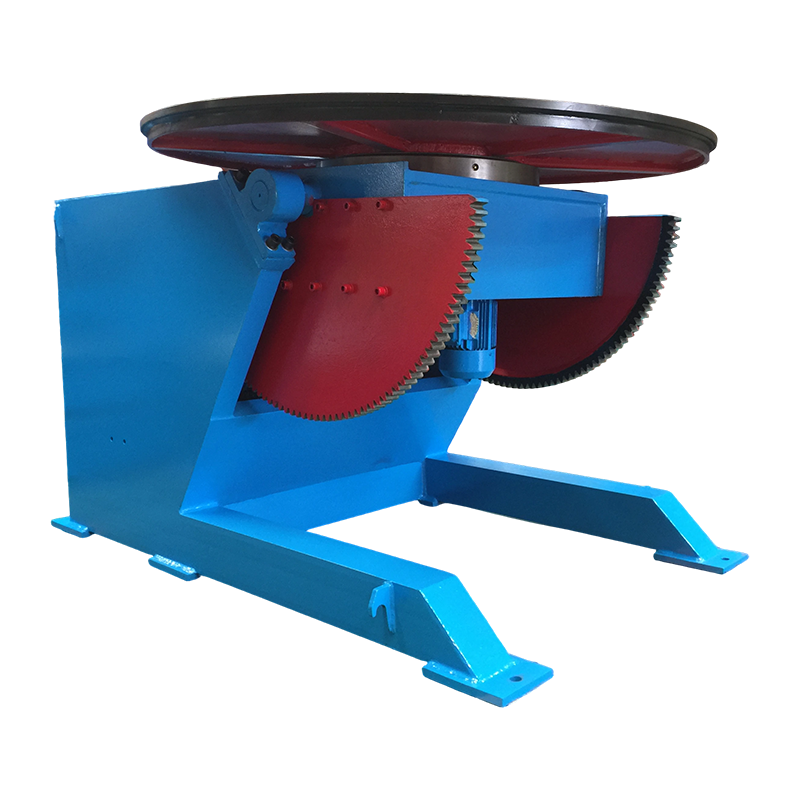
الأجزاء التي لا يمكن تدويرها مثل الأسطوانة - مثل الأقواس، والإطارات، وأغطية المضخات، وأجسام الصمامات - يتم التعامل معها على مناور اللحام أو القرص الدوار ، الذي يقوم بإمالة العمل وتدويره بحيث يتم عرض المفصل أفقيًا. تنطبق نفس القاعدة: إن أداة التثبيت، وليس معصم اللحام، هي التي تقرر ما إذا كان اللحام سيتم في الشقة أم لا.
قائمة مرجعية قبل البدء تعمل على حل معظم شكاوى MIG
قبل إلقاء اللوم على الآلة، راجع هذه القائمة بالترتيب — في معظم المتاجر يوجد الخلل في العناصر الخمسة الأولى.
- تأكد من قطبية القطب الموجب (DCEP) للأسلاك الصلبة على الفولاذ.
- اضبط مسافة الاتصال من طرف إلى العمل على 10-15 مم؛ إن الالتصاق الأطول يسقط التيار والاختراق.
- اضبط تدفق الغاز على 12-20 لتر/دقيقة وتحقق من المنظم مع الضغط على الزناد، وليس في وضع السكون.
- مطابقة سرعة تغذية الأسلاك والجهد مع بعضها البعض؛ يجب أن يبدو القوس مثل لحم الخنزير المقدد المقلي بشكل ثابت، وليس طقطقة أو طنين.
- تحقق من شد لفة محرك الأقراص وحالة البطانة - يعد تعشيش الطيور مشكلة في التغذية، وليس مشكلة في القوس.
- قم بتثبيت عودة العمل بالقرب من المفصل، وليس على سكة إطار مطلية.
- بالنسبة للصفائح الرقيقة، استخدم زاوية دفع تتراوح من 5 إلى 15 درجة ومحاثة أعلى قليلاً لتنعيم نقل الدائرة القصيرة.
- للحصول على لوحة أثقل، اسحب البندقية وقم بزيادة سرعة التحرك حتى تبلل أصابع القدم بشكل نظيف.
عندما تكون MIG هي الإجابة الخاطئة
نادرًا ما تكون MIG عملية سيئة، ولكن في عدد قليل من المواقف، تحل عملية قوسية أخرى مكانها - والتظاهر بخلاف ذلك يكلف المال.
| عملية | الأنسب ل | سمك عملي | تحمل الرياح |
|---|---|---|---|
| MIG / GMAW (الأسلاك الصلبة والغاز) | عمل ورشة نظيفة، ورقة ولوحة متوسطة، معدل إنتاج مرتفع | 1-12 ملم | فقير |
| تدفق محفور / FCAW-G | العمل في الموقع وفي الهواء الطلق، والأقسام الأكثر سمكًا، والمفاصل الهيكلية | 6-25 ملم | جيد |
| عصا / سماو | المعادن الصدئة أو القذرة أو الرطبة، والإصلاحات، والأماكن الضيقة | 3-20 ملم | ممتاز |
| تي آي جي / جي تي إيه دبليو | المقاطع الرقيقة، وتمرير الجذور، والفولاذ المقاوم للصدأ والألومنيوم حيث يهم المظهر | 0.5-6 ملم | فقير |
هناك استثناءان آخران يستحقان التسمية. عادةً ما تكون المقاطع السميكة للغاية - التي تتجاوز 25 مم - أسرع مع القوس المغمور أو الأعمال متعددة التمريرات ذات القلب المتدفق. واللحامات القصيرة جدًا في المواضع غير الملائمة، حيث يكلف إعداد التركيبات أكثر من تكلفة اللحام نفسه، غالبًا ما تكون أسرع باستخدام قطب كهربائي.
حيث تدفع MIG معظم أموالها في الإنتاج
الخزانات وأوعية الضغط ومكبات الأنابيب ومقاطع أبراج الرياح والعوارض H هي البيئات التي يكون فيها لحام MIG أكثر فعالية على المستوى الصناعي، لأن كل واحدة منها يمكن تدويرها.
على سفينة أو بكرة أنبوب، يتم تنفيذ العمل على بكرات تعمل بالطاقة، ويتم تثبيت البندقية بزاوية ثابتة، وتقوم الآلة بالسفر. نفس المنطق هو الذي يدفع إنتاج الأبراج والأعمدة الأحادية، حيث يتم لحام اللحامات الطولية والمحيطية مع دوران الهيكل تحت عمود وذراع الرافعة. في تصنيع الخزانات والأنابيب، هذا الاقتران بالدوران مع زاوية الشعلة الثابتة هو ما يحول MIG من عملية يدوية سريعة إلى عملية قابلة للتكرار حقًا - يتم تغطية التأثير العملي بمزيد من التفاصيل في هذه النظرة على كيف تحول دوارات اللحام تصنيع الخزانات المعدنية والأنابيب .
عادةً ما يتم التعامل مع قطع العمل الثقيلة وغير الملائمة على أداة تحديد الموضع بدلاً من ذلك، وتستفيد الأصداف الكبيرة التي يجب محاذاة قبل اللحام من دوار مناسب مع رفع هيدروليكي ودفع أفقي، مما يزيل وقت الرافعة من خطوة المحاذاة.
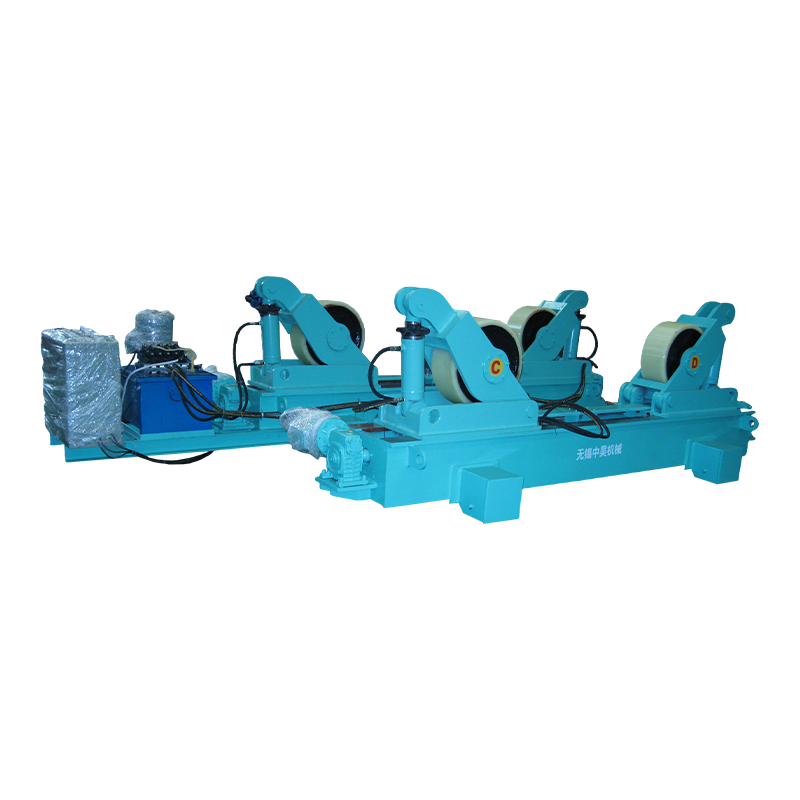
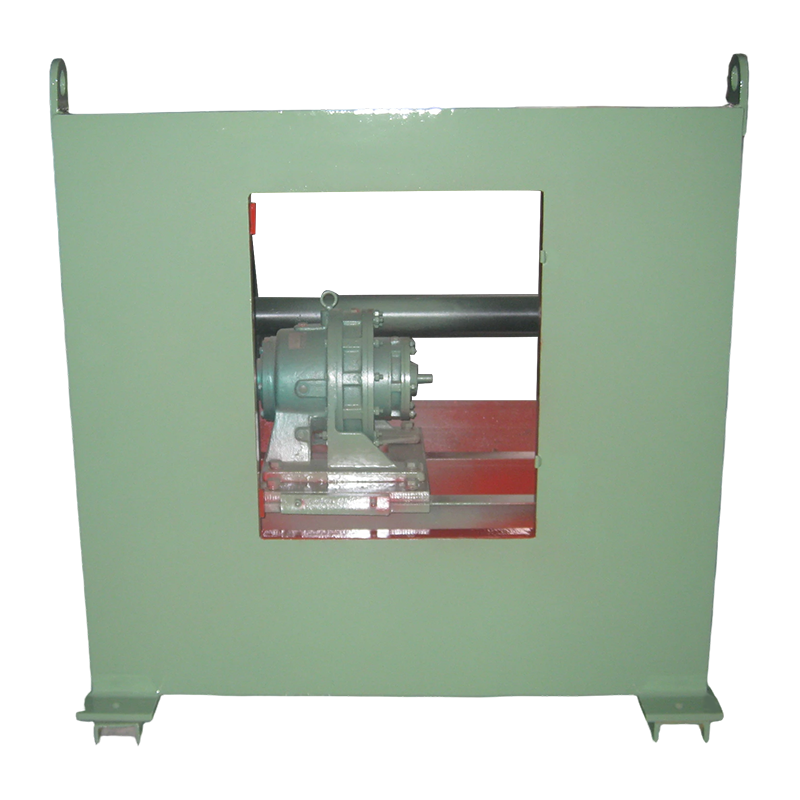 محدد موضع اللحام التقليدي 3T لقطع العمل شديدة التحمل قرص دوار قابل للإمالة والتدوير لقطع العمل التي يصل وزنها إلى 3000 كجم، مما يساعد على إبقاء اللحامات مسطحة أثناء أوعية الضغط وخطوط الأنابيب والتصنيع الهيكلي. عرض المنتج →
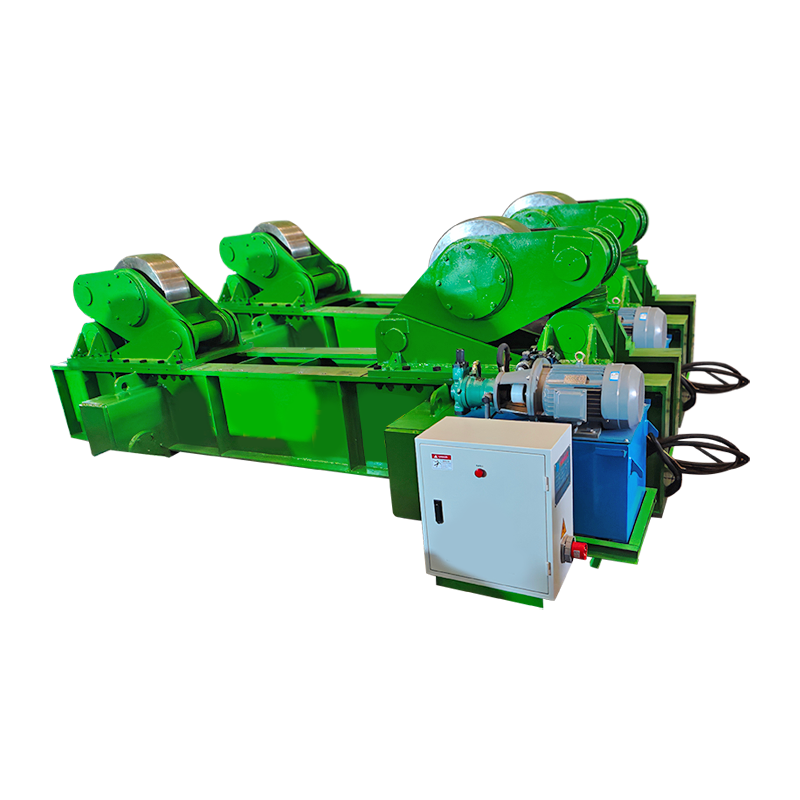
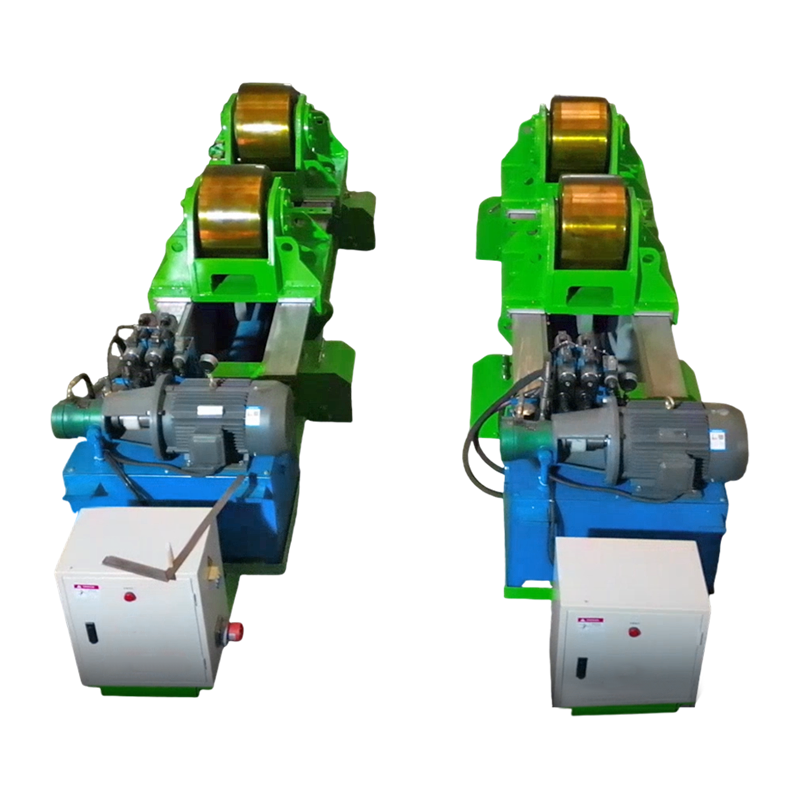 دوار اللحام الملائم 80T مع الدفع الأفقي الهيدروليكي محور دوار هيدروليكي مناسب للأغلفة الأسطوانية الكبيرة، مزود بقاعدة أسطوانية قابلة للضبط ودفع أفقي لدعم تجميع اللحام الدقيق. عرض المنتج →
الخيط المشترك في كل هذه الحالات هو ثابت: يبقى القوس في الموضع المسطح، ويتم ضبط سرعة الحركة بواسطة محرك بدلاً من اليد، ويوجه المشغلون انتباههم إلى القوس بدلاً من مكافحة الجاذبية.
الأسئلة المتداولة
هل يمكن استخدام لحام MIG في الهواء الطلق؟
ليس مع سلك صلب وغاز حماية بمعدلات التدفق العادية. تكسر الرياح التي تزيد سرعتها عن 8-10 كم/ساعة تقريبًا غلاف الغاز، لذلك يتحول العمل في الهواء الطلق عادةً إلى سلك محمي بالغاز أو ينتظر بناء حاوية مغطاة.
ما هو نطاق السُمك المثالي لـ MIG؟
بالنسبة للفولاذ الكربوني، فإن ما يقرب من 3 مم إلى 12 مم هو النقطة المثالية، مع إمكانية استخدام الصفائح التي يصل سمكها إلى حوالي 1 مم أيضًا في نقل الدائرة القصيرة. فوق 12 ملم، يحتاج المفصل إلى مجسم مائل وتمريرات متعددة، مما يؤدي إلى تآكل ميزة سرعة MIG.
لماذا يبدو لحام MIG مساميًا؟
حسب ترتيب الاحتمالية: التلوث مثل الزيت أو قشور المطاحن أو الجلفنة؛ مشروع متقاطع لتجريد غاز التدريع؛ الكثير من تدفق الغاز يسبب الاضطراب. أو منظم فضفاض يسحب الهواء إلى الخط.
هل MIG جيد للحام الرأسي والعلوي؟
إنه يعمل، لكنه لم يعد في أفضل حالاته. يتطلب الوضع الرأسي سرعة تغذية سلكية أقل ونسجًا بسيطًا للتحكم في حوض السباحة، كما يقلل اللحام العلوي من معدل الترسيب وراحة المشغل، لذلك تنخفض الإنتاجية عادةً بمقدار الثلث أو أكثر.
ما هو مزيج الغاز الذي يعطي أفضل نتائج MIG على الفولاذ الطري؟
يغطي مزيج من الأرجون بنسبة 75-85% مع ثاني أكسيد الكربون المتوازن معظم الأعمال: يعمل ارتفاع ثاني أكسيد الكربون على تحسين الاختراق والترطيب على اللوحة المتسخة، بينما يعمل الأرجون الأعلى على تنعيم القوس وتقليل التناثر على المواد الرقيقة.
بصراحة، يكون لحام MIG أكثر فعالية عندما يتم لحام المعدن النظيف ذو السمك المعتدل في الوضع المسطح أو الأفقي، في الداخل، مع درع غاز ثابت وسرعة تغذية سلك تتوافق مع الجهد الكهربي. احصل على هذه الظروف بشكل صحيح وستحقق العملية سرعتها الكاملة واختراقها ومظهرها؛ قم بتركيب قطعة العمل بحيث تصل المهمة إلى القوس، وتسري نفس الظروف لمدة ثماني ساعات نوبة عمل بدلاً من ثماني دقائق.