 English
 русский
 Español
 عربى
عندما يقوم المشتري بتقييم معدات اللحام، نادرًا ما يكون السؤال الأول حول دورة العمل أو التيار. يتعلق الأمر بالعملية التي تناسب قطعة العمل. إليكم الخلاصة مقدمًا: MIG هي العملية الأسرع والأسهل والأقل تكلفة لمقاطع الفولاذ السميكة؛ TIG هي عملية دقيقة وعالية الجودة للأعمال الرقيقة أو الجمالية الحرجة. السبب الهيكلي بسيط. يقوم MIG بتغذية قطب سلكي مستهلك من خلال البندقية بشكل مستمر، وبالتالي فإن السلك عبارة عن قطب كهربائي وحشو. تستخدم TIG قطبًا كهربائيًا من التنجستن غير قابل للاستهلاك، ويقوم المشغل بتغذية قضيب الحشو يدويًا.
الفرق بين لحام MIG و TIG يتجاوز القطب الكهربائي. إنه يقود معدل الترسيب، والتحكم في الحرارة، ومهارة المشغل، والتكلفة لكل متر، والعيوب التي يمكن أن تتوقعها. MIG هي عملية إنتاج؛ TIG هي عملية حرفية. المتاجر التي تفهم هذا الفرق تتجنب شراء الآلة الخاطئة، أو اقتباس الإجراء الخاطئ، أو رفض الأجزاء الملحومة بالطريقة الصحيحة.
ما هو لحام MIG؟
لحام MIG، رسميًا لحام القوس المعدني بالغاز (GMAW)، هو عملية شبه أوتوماتيكية يتم فيها دفع قطب سلك ملفوف عبر مسدس اللحام بسرعة محددة مسبقًا. السلك عبارة عن قطب كهربائي ومعدن حشو: يقوم القوس بإذابة السلك في المفصل، كما أن حجب الغاز من الفوهة يحمي البركة المنصهرة من الأكسجين والنيتروجين في الهواء.
كيف يعمل لحام MIG
- يقوم جهاز تغذية الأسلاك بدفع القطب الكهربائي عبر بطانة البندقية وطرف الاتصال.
- يتشكل القوس بين السلك وقطعة العمل، مما يؤدي إلى ذوبان كليهما.
- يغطي غاز التدريع، عادة الأرجون / ثاني أكسيد الكربون للصلب، حوض اللحام.
- المشغل يوجه البندقية. تتحكم الآلة في سرعة السلك وطول القوس.
مزايا لحام MIG
- معدلات ترسيب عالية، لذلك يتم الانتهاء من أعمال القسم السميك بسرعة.
- عملية سهلة للمبتدئين: يد واحدة توجه البندقية، وتتعامل الآلة مع التغذية وطول القوس.
- يتحمل القشرة الخفيفة والصدأ بشكل أفضل من TIG.
- انخفاض تكلفة التشغيل لتصنيع الصلب الكربوني.
- تسمح تغذية الأسلاك المستمرة باللحامات الطويلة دون انقطاع.
عيوب لحام MIG
- تنتج ترشيش. تحتاج المفاصل التجميلية عادةً إلى الطحن أو التنظيف بالفرشاة.
- من الصعب ضبط المدخلات الحرارية، لذلك يمكن أن تحترق الورقة التي يقل حجمها عن 1.5 مم بسهولة.
- يكون اللحام الموضعي أكثر صعوبة بدون مصدر طاقة نابض أو متآزر.
- تؤدي تغطية الغاز أو إعدادات الأسلاك غير الصحيحة إلى ظهور المسامية بسرعة.
ما هو لحام TIG؟
يستخدم لحام TIG، رسميًا لحام قوس التنغستن الغازي (GTAW)، قطبًا كهربائيًا غير قابل للاستهلاك للحفاظ على القوس. التنغستن لا يذوب في المفصل. وبدلاً من ذلك، يقوم عامل اللحام بتغذية قضيب حشو منفصل في البركة المنصهرة أثناء التحكم في الحرارة باستخدام دواسة القدم.
كيف يعمل لحام TIG
- قطب التنغستن ينشئ القوس. لا يتم استهلاكه.
- يتدفق غاز التدريع، وهو عادة الأرجون النقي، فوق حوض اللحام.
- يقوم المشغل بتغذية قضيب الحشو يدويًا في الحافة الأمامية للمسبح.
- يعمل التحكم في دواسة القدم على ضبط الحرارة بشكل مستمر من خلال اللحام.
مزايا لحام TIG
- أعلى جودة لحام: خرزات نظيفة وكثيفة بدون تناثر، وتتوافق بشكل متكرر مع معايير الأشعة السينية.
- مادة تناسب الدقة في التحكم في الحرارة والحشو من 0.5 مم إلى الأعلى.
- يلحم جميع المعادن تقريبًا، بما في ذلك الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم والنحاس.
- لا يوجد تدفق أو خبث، لذلك تكون اللحامات النهائية سلسة وسهلة التنظيف.
- يسمح باللحام الذاتي بدون حشو على مفاصل الحافة والزاوية.
عيوب لحام TIG
- معدلات الترسيب البطيئة تجعل اللحام بالقسم الثقيل غير عملي.
- منحنى تعليمي حاد يحتاج إلى تشغيل منسق باليدين ودواسة القدم.
- تكلفة المواد الاستهلاكية أعلى: التنغستن، والعدسات الغازية، والأكواب، والأرجون عالي النقاء.
- ليست اقتصادية بالنسبة للفولاذ الكربوني السميك حيث تهيمن السرعة والتكلفة لكل متر.
لحام MIG مقابل TIG: مقارنة جنبًا إلى جنب
وعند تقييمها على نفس معايير أرضية المتجر، تصبح الاختلافات واضحة.
| عامل | لحام ميغ | لحام تيغ |
|---|---|---|
| القطب | قطب الأسلاك المستهلكة | قطب التنغستن غير القابل للاستهلاك |
| حشو معدني | يتم تغذية السلك نفسه تلقائيًا | قضيب منفصل، يتم تغذيته يدويًا |
| التدريع الغاز | مزيج الأرجون / ثاني أكسيد الكربون أو ثاني أكسيد الكربون للصلب | الأرجون النقي، وأحياناً الأرجون-هيليوم |
| التحكم في الحرارة | مجموعة الآلة، تعديل محدود | تعديل مستمر لدواسة القدم |
| سمك نموذجي | من 1.5 ملم إلى 25 ملم أو أكثر | 0.5 ملم إلى 6 ملم مثالية |
| سرعة السفر | عالية | منخفضة إلى معتدلة |
| مستوى المهارة | التدريب الأساسي والقصير | أيدي متقدمة وثابتة |
| مظهر اللحام | رش، قد تحتاج إلى طحن | نظيفة، على نحو سلس، لا ترشيش |
| التكلفة النسبية | انخفاض المعدات والمواد الاستهلاكية | تكلفة أعلى للغاز والشعلة والعمالة |
| الأفضل ل | الفولاذ الإنشائي، الإطارات، عمليات الإنتاج | غير القابل للصدأ، الألومنيوم، ورقة رقيقة، وصلات مرئية |
كيفية الاختيار بين لحام MIG وTIG
اختر MIG عندما يكون المفصل سميكًا، ويتكرر الجزء، وتؤدي السرعة إلى زيادة التكلفة. اختر TIG عندما يكون المظهر أو المعادن أو المواد الرقيقة أكثر أهمية من وقت الدورة.
معايير الاختيار
- سمك المادة: أعلى من 3 مم، معدل ترسيب MIG يؤتي ثماره؛ أقل من 3 مم، تحافظ TIG على المعدن الأساسي.
- رؤية اللحام: الوصلات المصقولة المرئية تفضل TIG؛ اللحامات الهيكلية المطلية أو المخفية تفضل MIG.
- حجم الإنتاج: الحجم الكبير يفضل MIG؛ الأجزاء ذات الحجم المنخفض والقيمة العالية تبرر TIG.
- الألومنيوم والفولاذ المقاوم للصدأ: تتعامل TIG مع التحكم في الأكسيد والحرارة في المقاطع الرقيقة؛ يناسب MIG النبضي الألومنيوم السميك.
- مهارة المشغل: تناسب MIG عمال اللحام العامين؛ تتطلب TIG مشغلين مدربين.
مرشح القرار السريع
- هل المادة أرق من 3 مم؟ استخدم تي آي جي.
- هل اللحام مرئي ومظهره مهم؟ استخدم تي آي جي.
- هل الجزء كبير أم سميك أم كبير الحجم؟ استخدم ميغ.
- هل تحتاج إلى جودة الأشعة السينية أو الكود؟ استخدم TIG بإجراء مؤهل.
- هل تقوم بإصلاح الألمنيوم المصبوب؟ استخدم تي آي جي.
تحديد موضع العمل والأتمتة من أجل اللحامات المتسقة
أيًا كانت العملية التي تختارها، فإن جودة اللحام تتحسن بشكل كبير عند إزالة المفصل من المواضع الصعبة. يقوم محدد موضع اللحام بتدوير الجزء وإمالته حتى يتمكن المشغل من تشغيل حبة MIG أو TIG في الموضع المسطح، وهو الاتجاه الأكثر إنتاجية والأقل عرضة للعيوب. وهذا مهم بشكل خاص بالنسبة لـ TIG، حيث يحتاج الحشو الذي يتم تغذيته يدويًا إلى زاوية عمل ثابتة.
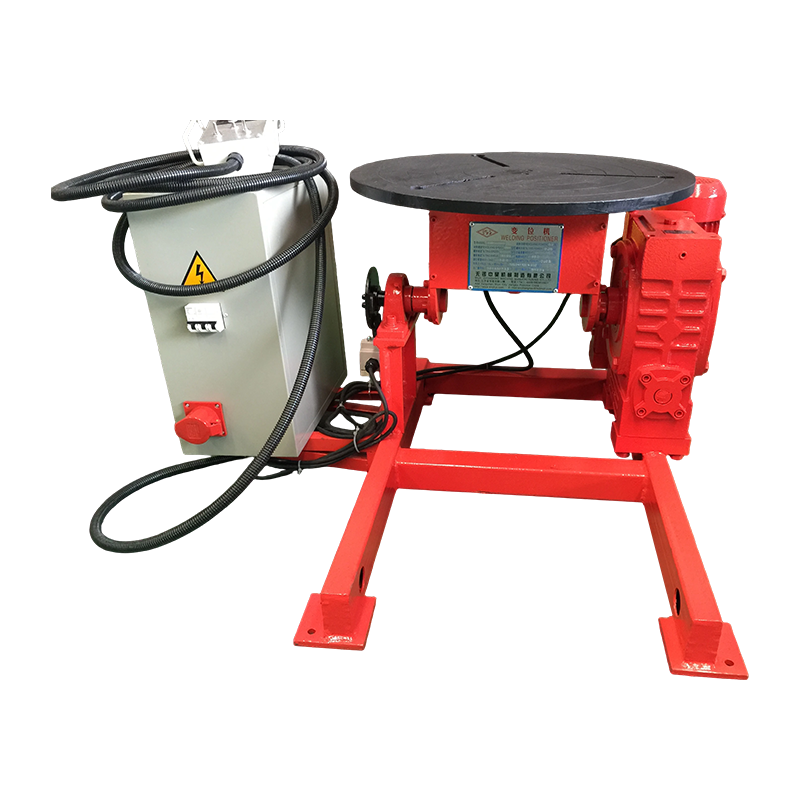
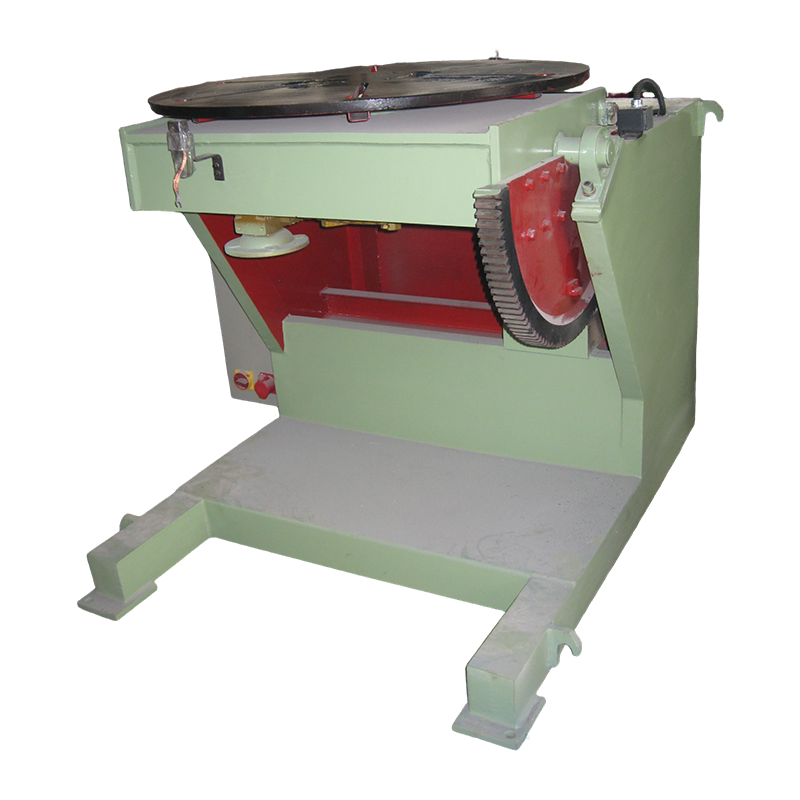 ميضعة اللحام التقليدية 1T من أجل اللحامات المسطحة المستقرة يقوم جهاز تحديد الموضع المدمج هذا بتدوير وإمالة قطع العمل حتى طن واحد، مما يسمح للمشغلين بتشغيل خرزات MIG أو TIG في الوضع المسطح. إنها تناسب الأجزاء الصغيرة والمتوسطة حيث تعمل زاوية الشعلة المتسقة وسرعة السير على تحسين جودة اللحام. عرض المنتج →
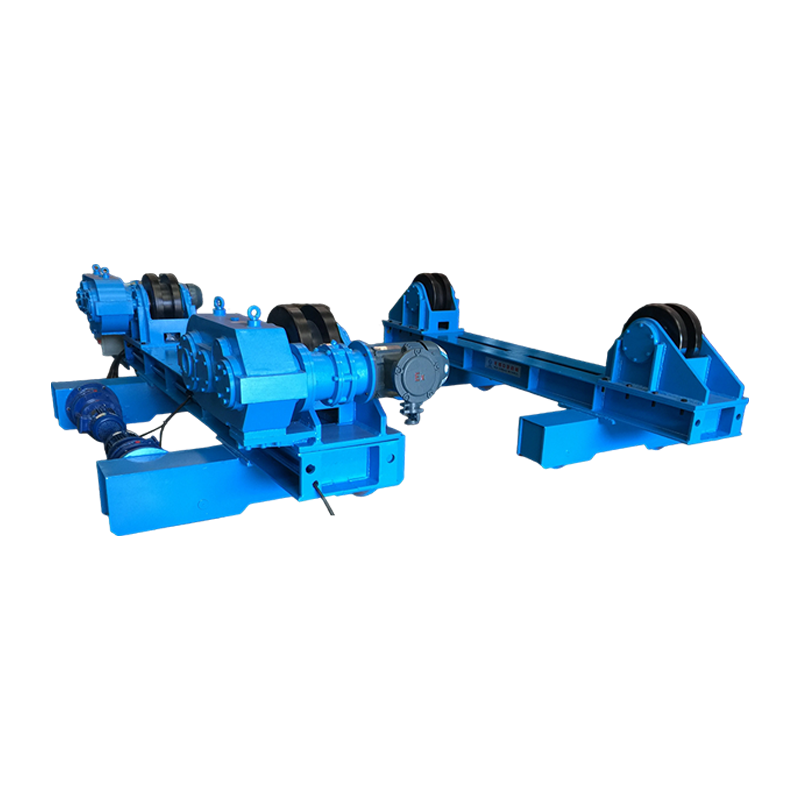
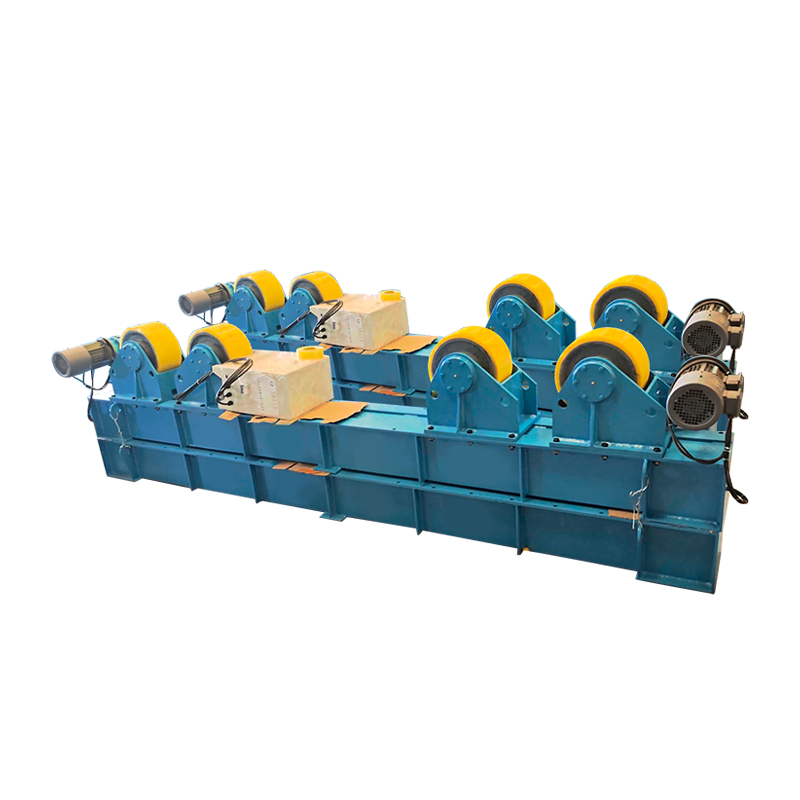
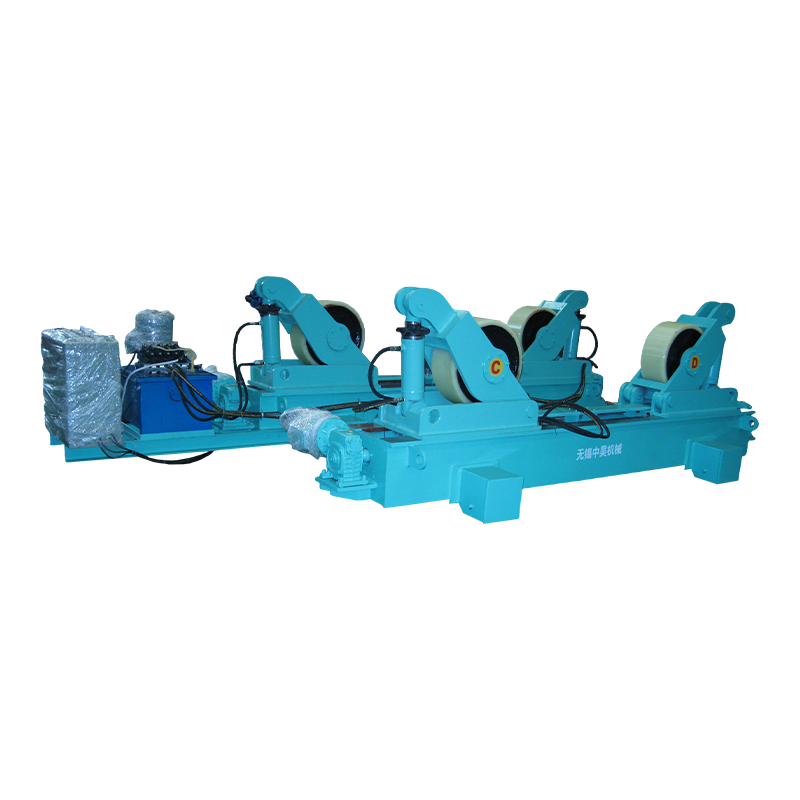
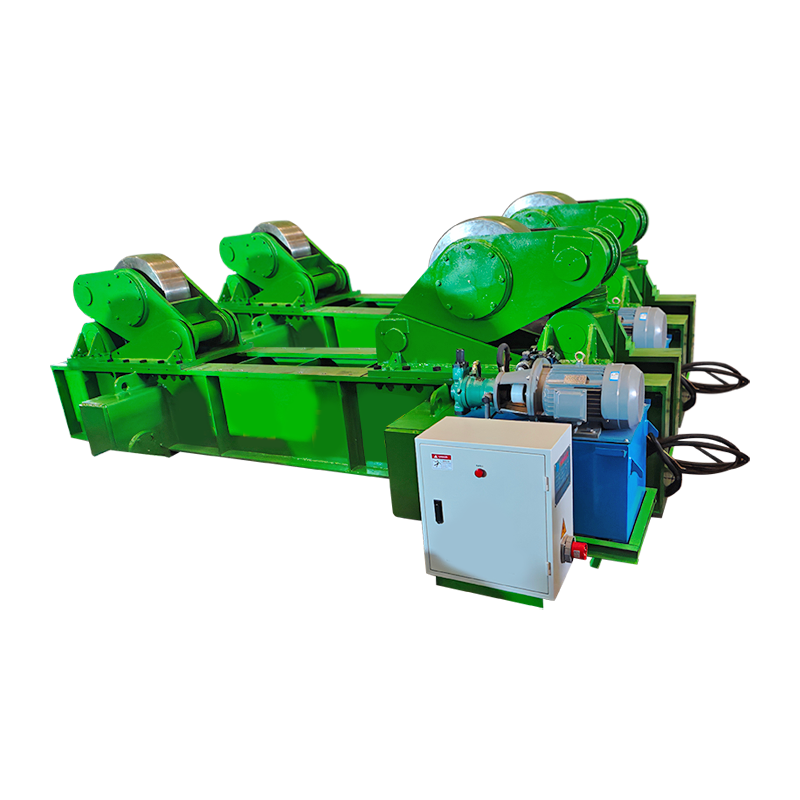
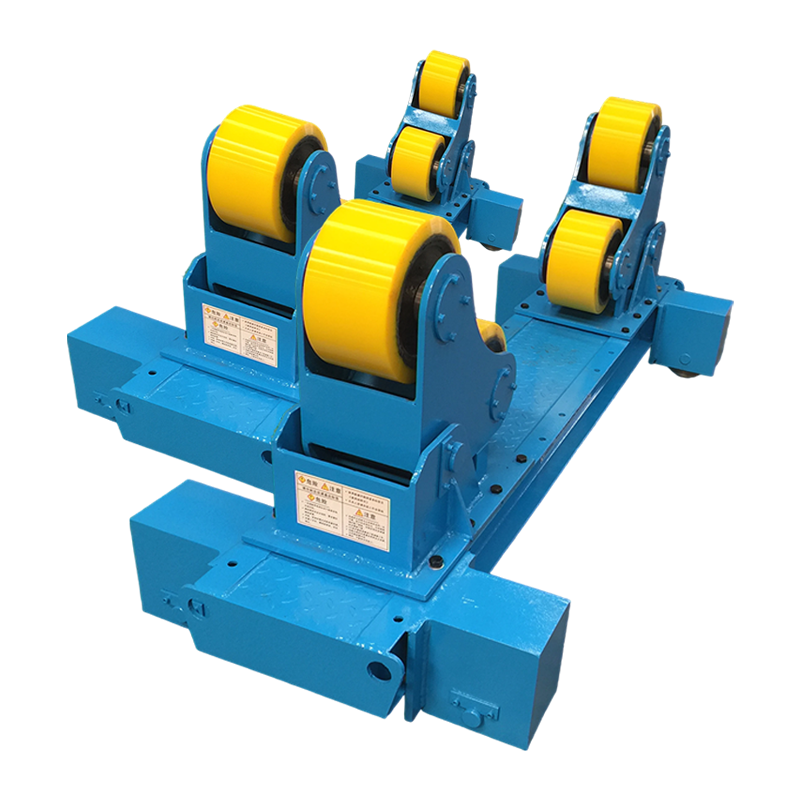
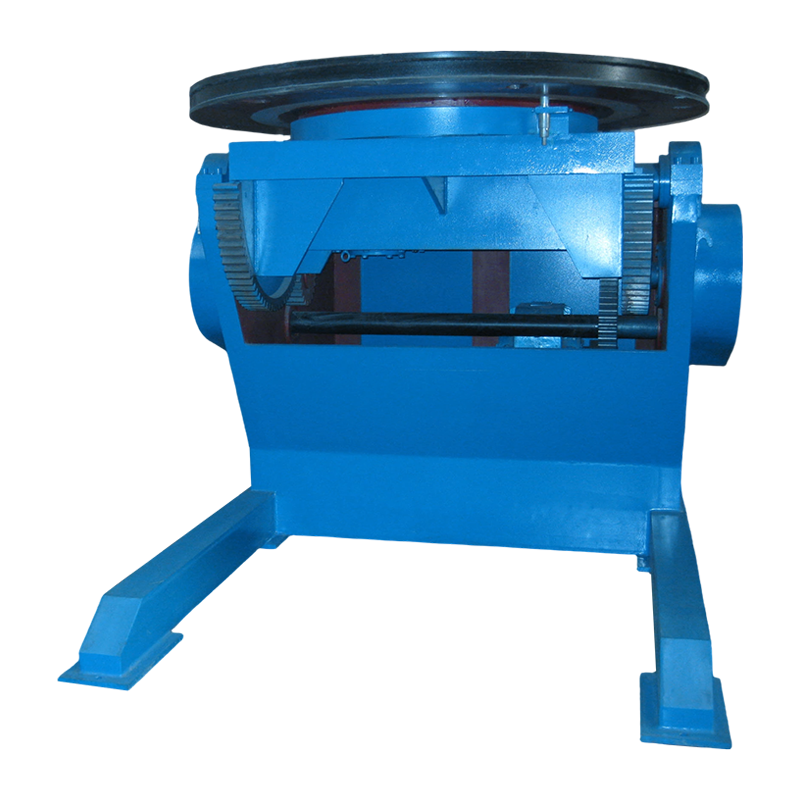
بالنسبة لقطع العمل الأسطوانية مثل الخزانات والأنابيب وأوعية الضغط وأقسام برج الرياح، تقوم دوارات اللحام بتدوير الغلاف بينما تظل الشعلة ثابتة، مما يحول التماس المحيطي الطويل إلى لحام مستمر في موضع مسطح. تستفيد تمريرات تعبئة MIG وتمريرات جذر TIG من سرعة السفر المتسقة، كما تحافظ التصميمات المضادة للانجراف على محاذاة التماس. هذا هو السبب دوارات اللحام في تصنيع الخزانات والأنابيب تعتبر قياسية في خطوط التصنيع الحديثة.
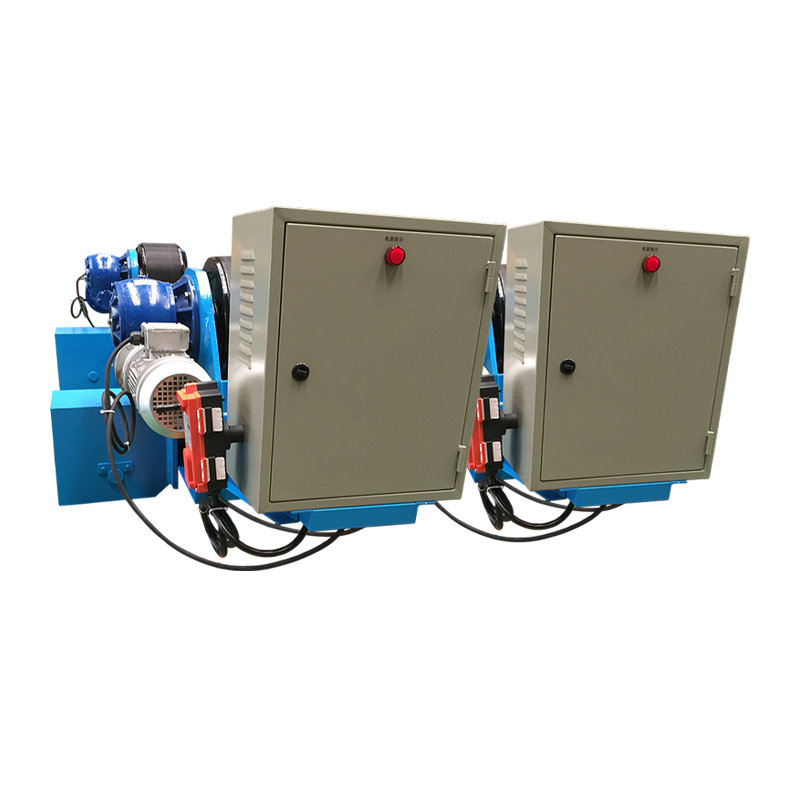 دوار لحام قابل للتعديل 10T مع مضاد للانجراف للدرزات الأسطوانية يتعامل هذا الدوار مع قطع العمل الأسطوانية بوزن 10 طن، ويقلب الأصداف بثبات بينما تظل الشعلة ثابتة. يحافظ نظامها المضاد للانجراف على محاذاة الطبقات المحيطية الطويلة، مما يجعلها مثالية للخزانات والأنابيب وأوعية الضغط التي تحتاج إلى لحام مستمر في الوضع المسطح. عرض المنتج →
في التجميعات الكبيرة، يحمل ذراع الرافعة الشعلة على ارتفاع ومدى ثابتين، مما يزيل وزن ذراع المشغل من المعادلة. تم تكوين ذراع عمود TIG لتوفير تغذية دقيقة للحشو وتغطية الغاز، وهو أمر مهم بالنسبة إلى اللحامات القابلة للتكرار في الأجزاء الكبيرة. عندما تخطط لأتمتة أي من العمليتين، فإن معدات تحديد المواقع هي أول استثمار يجب أخذه في الاعتبار.
 عمود TIG وذراع الرافعة لتحديد موضع الشعلة بدقة وأتمتة تدعم وحدة العمود وذراع الرافعة لحام TIG عن طريق ضبط موضع الشعلة والسفر والتذبذب بدقة. فهو يساعد في الحفاظ على تغطية الأرجون وجودة الخرزات القابلة للتكرار في التجميعات الكبيرة، مما يقلل الجهد اليدوي ويستعد للإنتاج الآلي. عرض المنتج →
إذا كنت تحدد خط إنتاج جديدًا، فناقش مظروف قطعة العمل الخاصة بك مع الشركة المصنعة لمعدات اللحام في وقت مبكر يمنع إعادة العمل ويسرع التأهيل.
اعتبارات التكلفة
فيما يتعلق بتكلفة المعدات، فإن MIG هي نقطة الدخول الأدنى: تكلفة آلة MIG الصلبة أقل من آلة TIG المكافئة مع مخرج تيار متردد، والمواد الاستهلاكية السلكية أرخص من التنغستن والأرجون عالي النقاء. ومع ذلك، فإن تكلفة الإنتاج المهيمنة هي وقت العمل. يمكن أن يستغرق لحام TIG ثلاث إلى أربع مرات أطول من نفس المفصل المصنوع باستخدام MIG. عند مقارنة تكلفة المتر من اللحام النهائي، تفوز شركة MIG بالفولاذ الكربوني؛ تفوز TIG حيث قد تخلق MIG عيوبًا تتطلب إعادة العمل.
الأسئلة المتداولة
هل يمكن لآلة واحدة القيام بكل من MIG وTIG؟
تقدم العديد من الآلات متعددة العمليات MIG وDC TIG، لكن التغيير يتطلب تبديل الشعلة وتغيير الغاز وإضافة شعلة TIG بصمام. يحتاج AC TIG للألمنيوم إلى ماكينة ذات مخرج تيار متردد، مما يزيد التكلفة. وحدات متعددة العمليات تناسب المحلات التجارية الصغيرة؛ خطوط الإنتاج تفضل الآلات المخصصة.
هل TIG أقوى من MIG؟
يمكن أن يفي لحام MIG الذي تم تصنيعه بشكل صحيح ولحام TIG الذي تم تصنيعه بشكل صحيح بنفس متطلبات القوة. الفرق هو الاتساق: تنتج TIG عددًا أقل من العيوب الداخلية وتحكمًا أفضل في المنطقة المتأثرة بالحرارة، وهو أمر مهم لعمل التعليمات البرمجية. على الفولاذ الكربوني العادي، يكون لحام MIG السليم بنفس القوة.
أيهما أسهل للمبتدئين؟
يعد MIG أسهل لأن الماكينة تتحكم في تغذية السلك وطول القوس. يمكن للمبتدئين إجراء لحام MIG مقبول بعد ساعات من التدريب، بينما يستغرق TIG أسابيع من التدريب المستمر.
لماذا يستخدم TIG بشكل شائع للألمنيوم؟
يحتوي الألومنيوم على طبقة أكسيد تذوب أعلى بكثير من المعدن الأساسي. يعمل التيار المتردد TIG على تنظيف الأكسيد مع التحكم الدقيق في الحرارة، مما يمنع احتراق الألومنيوم الرقيق. يمكن لـ MIG لحام الألومنيوم ولكنه أكثر عرضة للمسامية في المقاطع الرقيقة.
كيف يؤثر سمك المادة على الاختيار؟
أقل من 3 مم تقريبًا، يوفر TIG التحكم اللازم لتجنب الحرق والتشويه. أعلى من 3 مم، يوفر معدل ترسيب MIG ميزة إنتاجية واضحة. يقوم العديد من المصنعين بلحام الأنابيب ذات الجدران الرقيقة باستخدام TIG وتغييرها إلى MIG أو ذات القلب المتدفق للوحة الهيكلية.
لا يتعلق الفرق بين لحام MIG وTIG بأي عملية أفضل؛ يتعلق الأمر بمطابقة العملية مع المادة والمفصل وحجم الإنتاج والمهارة المتاحة. توفر MIG السرعة والبساطة والتكلفة المنخفضة للفولاذ السميك. توفر TIG نتائج تجميلية دقيقة وجودة ونظيفة على المعادن الرقيقة أو التفاعلية. قم بتقييم قطعة العمل قبل شراء الآلة، واستثمر في تحديد موضع المعدات مبكرًا؛ فهو يعمل على تحسين كلتا العمليتين أكثر من أي ترقية أخرى لطابق المتجر.